
Ввод в эксплуатацию профилегибочной машины: что проверить
Оглавление
Введение

Установка линии профилирования не означает, что оборудование готово к стабильному производству. до начала непрерывного производства машину необходимо проверить, выровнять, протестировать, отрегулировать и проверить в реальных условиях эксплуатации. этот процесс известен как рулонная формовочная машина ввод в эксплуатацию.
Ввод в эксплуатацию связывает установку станка с реальным производством. подтверждает, что станок установлен механически правильно, электрические и гидравлические системы работают по назначению, оснастка выровнена, материал проходит по линии правильно, функции безопасности реагируют правильно, а готовые профили соответствуют требуемому чертежу.
Хороший процесс ввода в эксплуатацию не должен фокусироваться только на том, может ли машина работать. Реальная цель состоит в том, чтобы определить, может ли вся производственная линия неоднократно производить приемлемые детали в согласованных условиях материала, оснастки, скорости, штамповки, резки и автоматизации.
Поэтому для производителей, готовящих новую линию, ввод в эксплуатацию должен осуществляться в структурированной последовательности: от проверки установки до непрерывных производственных испытаний.
Что такое ввод в эксплуатацию профилегибочной машины?
Ввод в эксплуатацию профилегибочных машин - это систематический процесс, используемый для проверки готовности к производству вновь установленной или значительно модифицированной линии профилегибочной обработки.
Обычно оно начинается после завершения механической установки и продолжается до тех пор, пока машина не успешно не изготовит стабильные готовые профили.
В зависимости от конфигурации оборудования ввод в эксплуатацию может включать
- машинное выравнивание,
- осмотр фундамента и якорей,
- выравнивание стенда,
- осмотр вала,
- инструментальная установка,
- смазка,
- проверки коробки передач,
- гидравлические испытания,
- пневматические испытания,
- электрическая проверка,
- Проверки ПЛК и HMI,
- калибровка датчика,
- тестирование сервопитателя,
- испытания на пробивание,
- испытания профилегибочной обработки,
- испытания на резку,
- проверка системы безопасности,
- проверка первой части,
- и непрерывная проверка производства.
Линия профилирования, содержащая только формовочное и режущее оборудование, потребует более простого процесса ввода в эксплуатацию, чем высокоавтоматизированная производственная система, объединяющая подачу, штамповку, формование, резку, передачу, укладку и роботизированное обращение.
Поэтому план ввода в эксплуатацию должен отражать фактическую конфигурацию машины.
Почему ввод в эксплуатацию имеет решающее значение перед производством
Многие проблемы с профилированием, возникающие во время производства, на самом деле возникают во время установки или первоначальной настройки.
Подставка для машины может быть немного не ровной.
Прокладка инструмента может быть установлена в неправильном положении.
Направляющая может не следовать по намеченной осевой линии.
Датчик может правильно реагировать во время ручного тестирования, но выйти из строя при нормальной скорости линии.
Отсекатель может работать, но производить непостоянную готовую длину.
Эти проблемы могут оставаться скрытыми, когда машина тестируется только на низкой скорости или без материала.
Как только начнется непрерывное производство, небольшие ошибки могут объединиться и стать более заметными.
Типичные результаты включают
- поворот профиля,
- непоследовательные размеры,
- плохое расположение отверстий,
- проблемы с отслеживанием полос,
- поверхностные метки,
- деформация резания,
- нестабильная автоматизация,
- или частые машинные сигналы тревоги.
Ввод в эксплуатацию дает возможность выявить эти условия до начала регулярного производства.
Ввод в эксплуатацию должен начаться до включения машины
Первые проверки ввода в эксплуатацию должны быть механическими, а не эксплуатационными.
Перед питанием линии подтвердите, что машина установлена по намеченной схеме.
Важные пункты включают в себя
- машинный фундамент,
- точки крепления,
- состояние пола,
- ориентация линии,
- межмашинное расстояние,
- электрический доступ,
- доступ оператора,
- техническое обслуживание, допуск,
- пространство для загрузки катушек,
- и зона обработки готовой продукции.
Для полной производственной линии важны отношения между отдельными машинами.
Декойлер, выравниватель, питатель, пуансон, формовочная машина, режущая секция и приемная система должны следовать заданной осевой линии материала.
Если оборудование установлено в разных боковых положениях, возможно, потребуется изменить направление при движении по линии.
Это может создать проблемы с отслеживанием, которые позже кажутся инструментами или образующими дефекты.
Проверьте выравнивание машины
Профилегибочная машина должна работать от стабильного и правильно выровненного фундамента.
Выравнивание влияет на соотношение между формовочными клетями и траекторией материала.
Если одна часть рамы станка находится выше или ниже другой, осевая линия инструмента может не оставаться постоянной на протяжении всей длины станка.
Группа по вводу в эксплуатацию должна проверить уровень машины с помощью соответствующего измерительного оборудования в специально отведенных контрольных точках.
Правильная процедура зависит от конструкции машины.
Важно избегать проверки только одной точки на рамке. длинные производственные линии должны оцениваться по нескольким опорным позициям.
После завершения выравнивания анкерные болты и опорные точки должны быть закреплены в соответствии с процедурой установки.
Уровень машины также следует перепроверить после окончательной затяжки, поскольку сам процесс фиксации может немного изменить положение рамы.
Проверьте центральную линию производственной линии
Центрирование является одной из наиболее важных проверок ввода в эксплуатацию.
Материал должен перемещаться от начала линии к концу, не прижимаясь вбок направляющими или инструментами.
Центральная линия может проходить через
декоилер → выравниватель → питатель → пробивка → формовка → резка → прием
Если каждая секция относится к разному боковому положению, операторы могут компенсировать это, используя агрессивные регулировки направляющей.
Это может вызвать трение полосы, развал, скручивание или неравномерное формование.
Поэтому при вводе в эксплуатацию следует установить одну четкую производственную центральную линию и проверить положение каждой основной единицы оборудования относительно нее.
Это особенно важно, когда несколько машин устанавливались самостоятельно в разное время.
Осмотреть стенды для профилирования рулонов
Перед началом испытаний оснастки механически осмотрите формовочные клети.
Проверьте, надежно ли установлены и правильно ли расположены стойки.
Соотношение между верхним и нижним валами следует пересмотреть в соответствии с конструкцией машины.
К числу потенциальных проблем относятся
- свободные крепления к стойке,
- движение вала,
- поврежденные подшипники,
- неправильные прокладки,
- загрязненные монтажные поверхности,
- или повреждения при транспортировке.
Группа по вводу в эксплуатацию не должна предполагать, что после транспортировки и установки заводская центровка автоматически остается неизменной.
Крупная техника может испытывать движение во время обращения.
Проверка формовочного участка на месте установки создает надежную отправную точку до начала производственной корректировки.
Подтвердите установку инструментов
Рулонный инструмент следует устанавливать в соответствии с установленной последовательностью станций.
Каждый рулон обычно принадлежит определенному положению формования.
Неправильная установка одного валика или прокладки может изменить предполагаемый рисунок цветка и создать проблемы ниже по потоку, которые трудно диагностировать.
Во время ввода в эксплуатацию проверьте:
- идентификация роликов,
- ориентация влево/вправо,
- положение верхнего/нижнего валка,
- порядок распорок,
- крепление вала,
- положение бокового валка,
- чистота оснастки,
- и видимые повреждения.
Поверхности инструментов должны быть чистыми перед введением материала.
Посторонние частицы между роликом и полосой могут сразу создавать повторяющиеся поверхностные следы на первом испытуемом материале.
Установка инструмента должна соответствовать утвержденному дизайну чертежей и формования изделия, а не полагаться на визуальное приближение.
Проверьте пробелы в рулонах перед пробным формо
Зазор валка влияет на контакт материала с инструментом.
Если формовочные клети чрезмерно плотные, материал может быть перегружен, маркирован или искажен.
Если зазоры слишком велики, ролики могут неправильно контролировать профиль.
Поэтому первоначальные зазоры в валках должны соответствовать процедуре оснастки и настройки станка.
Операторам следует избегать затягивания всех подставок просто потому, что полоса кажется свободной.
Формование валков зависит от прогрессирующей деформации.
Каждая клети должна выполнять намеченную часть процесса формования, а не сжимать профиль без необходимости.
Настройки базового разрыва должны быть документированы во время успешного ввода в эксплуатацию, чтобы на них можно было ссылаться во время будущих переходов.
Подтвердите смазку перед запуском машины
Механические системы не должны начинать ввод в эксплуатацию без необходимой смазки.
Проверка:
- масло коробки передач,
- смазка подшипников,
- цепная смазка,
- направляющая смазка,
- гидравлическое масло,
- и другие указанные точки смазки.
Уровни жидкости должны соответствовать требованиям машины.
Группа по вводу в эксплуатацию также должна проверить наличие утечек до и после первоначальной эксплуатации.
Работа коробки передач или подшипника в сборе без соответствующей смазки может привести к повреждению до того, как машина достигнет нормальной производительности.
Начальная работа также является полезным временем для подтверждения того, что автоматические системы смазки, если они установлены, правильно подают смазку.
Осмотрите систему привода
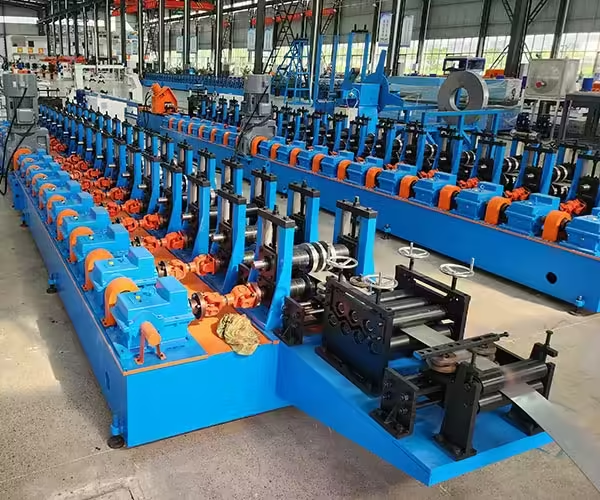
Система привода передает мощность на формовочные клети.
Перед нагруженным испытанием проверьте:
- моторы,
- редукторы,
- муфты,
- цепи,
- звездочки,
- валы,
- гвардейцы,
- и точки крепления.
Первоначально машина должна работать на низкой скорости без материала, если позволяет процедура ввода в эксплуатацию.
Слушать необычное:
- стук,
- шлифование,
- цепной шум,
- вибрация,
- или звук коробки передач.
Перед загрузкой материала следует изучить аномальный шум.
Увеличение скорости при наличии необъяснимого механического звука может затруднить диагностику и увеличить ущерб.
Проверка электрической системы
Ввод в эксплуатацию электрооборудования должен подтвердить, что схемы распределения электроэнергии, управления, приводы и системы безопасности работают по намеченной конструкции.
Типичные проверки включают в себя
- напряжение питания,
- заземление,
- направление вращения двигателя,
- состояние электрического шкафа,
- привод связи,
- Работа ПЛК,
- Работа HMI,
- датчики,
- переключатели,
- энкодеры,
- сигнализации,
- и аварийно-остановочные цепи.
Направление вращения двигателя должно быть подтверждено до того, как материал попадет в линию.
Вращение двигателя в неправильном направлении может создать немедленные механические проблемы.
Также следует проверить электрические шкафы на наличие незакрепленных соединений, которые могли развиться во время транспортировки.
Ввод в эксплуатацию - подходящее время для устранения неисправностей связи и ошибок датчиков до того, как машина начнет нормально работать.
Проверьте функции ПЛК и HMI
Современные линии профилирования обычно используют управление ПЛК и HMI для производственных настроек.
Команде по вводу в эксплуатацию следует протестировать имеющиеся режимы работы.
К ним могут относиться:
- ручной режим,
- режим настройки,
- автоматический режим,
- пробежка,
- выбор рецепта,
- количество продукции,
- настройка длины,
- шаблон пробивания,
- сброс тревоги,
- и системная диагностика.
Каждая функция должна быть проверена в безопасных условиях ввода в эксплуатацию.
Отображаемые значения также должны соответствовать реальному поведению машины.
Например, ввод длины разреза на HMI не доказывает, что готовый профиль будет иметь именно такую длину.
Значение еще необходимо подтвердить посредством материальных испытаний.
Система управления выдает команды; ввод в эксплуатацию проверяет физический результат.
Проверьте каждый датчик
Датчики координируют множество автоматизированных операций.
Неисправный или неправильно расположенный датчик может создавать периодические проблемы, которые появляются только во время непрерывного производства.
Испытательные датчики, связанные с
- материальное присутствие,
- положение подачи,
- позиция пробивания,
- положение отсечки,
- положение цилиндра,
- защитные двери,
- концевые выключатели,
- обнаружение продукта,
- и приемные системы.
По возможности подтвердите как сигнал, так и физическую точку запуска.
Датчик может выдавать электрический сигнал, при этом он установлен слишком далеко от правильного механического положения.
Кронштейны датчиков также должны быть достаточно надежными, чтобы вибрация не меняла местоположение спускового крючка во время работы.
Ввод в эксплуатацию гидравлической системы
Линии профилирования рулонов могут использовать гидравлическую энергию для:
- расширение декоилер,
- пробивая,
- резка,
- зажим,
- регулировка,
- или погрузочно-разгрузочные работы.
Перед производственными испытаниями подтвердите:
- уровень нефти,
- работа насоса,
- рабочее давление,
- состояние шланга,
- арматура,
- клапаны,
- цилиндры,
- фильтры,
- и утечки.
Гидравлическая система должна работать многократно без нестабильного давления или аномального повышения температуры.
Функции штамповки и резки следует сначала проверить без использования производственного материала, когда это необходимо.
Задача состоит в том, чтобы подтвердить механическое перемещение и синхронизацию управления, прежде чем усложнять подачу полосы.
Проверки пневматической системы
В случае использования пневматических устройств проверьте:
- давление воздуха,
- регуляторы,
- фильтры,
- клапаны,
- цилиндры,
- шланги,
- арматура,
- и утечки.
Пневматические приводы должны двигаться плавно и последовательно возвращаться.
Медленное движение не должно автоматически корректироваться увеличением давления.
Причиной может быть ограниченная линия, протекающее соединение, поврежденный цилиндр или проблема с клапаном.
Ввод в эксплуатацию должен устанавливать стабильные условия эксплуатации, а не временную компенсацию.
Системы безопасности должны быть протестированы перед производством
Проверка безопасности является основным требованием для ввода в эксплуатацию.
Кнопки аварийной остановки следует тестировать индивидуально.
Защитные двери, блокировки, ограждения, световые занавески и другие устройства следует проверять в соответствии с конфигурацией машины.
Линия должна правильно реагировать при активации цепи безопасности.
Сброс также должен требовать от оператора предполагаемых действий, а не допускать неконтролируемый автоматический перезапуск.
Управление по охране труда США предоставляет требования к охране машины устранение таких опасностей, как рабочие точки, вращающиеся части, точки зажима и летный материал.
Порядок ввода в эксплуатацию должен соответствовать применимым местным требованиям безопасности и инструкциям производителя машины.
Сначала выполните тестирование без нагрузки
Прежде чем вводить сталь, производственную линию обычно следует протестировать без нагрузки, если позволяет процедура машины.
Испытания без нагрузки подтверждают, работают ли механические системы и системы управления вместе.
Типичные проверки включают в себя
- направление двигателя,
- регулировка скорости,
- формирование вращения стенда,
- движение фидера,
- ударное движение,
- циклы резки,
- гидравлические функции,
- датчики,
- сигнализации,
- и аварийные остановки.
Первоначально запустите оборудование на более низкой скорости.
Наблюдайте, работают ли цепи, валы, муфты и другие движущиеся компоненты плавно.
После соответствующего испытания остановите машину и проверьте на предмет
- незакрепленные крепежи,
- аномальная температура,
- утечка,
- необычная одежда,
- или компоненты, которые двигались со своих первоначальных позиций.
Только после того, как машина будет вести себя нормально без материала, следует приступить к вводу в эксплуатацию загруженной машины.
Подготовьте правильный пробный материал
Испытательный материал должен отражать фактическую производственную спецификацию, когда это практически возможно.
Использование материала со значительно отличающимся:
- толщина,
- ширина,
- сила,
- покрытие,
- или механическое поведение
может дать вводящие в заблуждение результаты ввода в эксплуатацию.
Инструмент был разработан с учетом определенного диапазона материалов.
Если пробная катушка существенно отличается от предполагаемого производственного материала, корректировки, внесенные во время ввода в эксплуатацию, могут не перейти успешно на нормальную работу.
Перед подачей полоски проверьте:
- класс материала,
- толщина,
- ширина полосы,
- состояние поверхности,
- состояние катушки,
- и качество края.
Испытательный материал также должен быть достаточным для более чем одного короткого образца. Стабильный ввод в эксплуатацию требует наблюдения за линией над достаточным количеством материала для выявления повторяемости.
Тестовое обезжиривание и ввод материалов
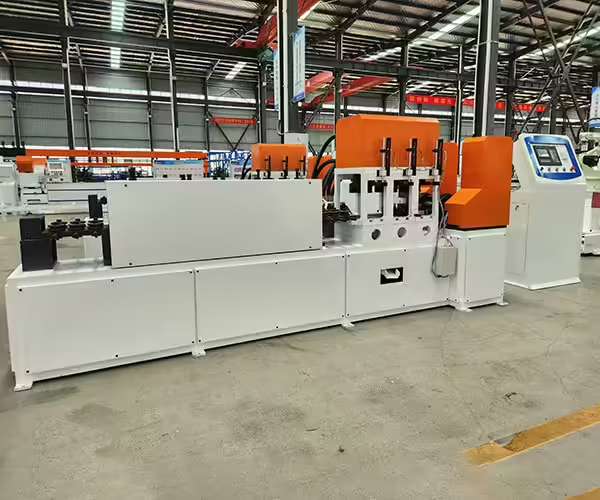
Первый нагруженный тест начинается на входном участке.
Подтвердите, что катушка правильно центрирована на декоилере.
Материал должен раскручиваться без неконтролируемого бокового движения.
Проверьте поведение торможения или натяжения в соответствии с конструкцией машины.
Затем полоса должна войти в выравниватель или питатель без чрезмерного воздействия.
Направляющие должны ссылаться на полосу, обеспечивая при этом плавное движение материала.
Неправильно центрированная катушка может создать проблемы с отслеживанием полосы, которые становятся все более заметными дальше по потоку.
Поэтому при вводе в эксплуатацию следует корректировать положение материала в начале линии, а не использовать для компенсации более поздние направляющие.
Проверьте производительность выравнивания
Если линия включает в себя выравниватель, осмотрите материал после выравнивания.
Цель состоит в том, чтобы уменьшить набор катушек и создать стабильное состояние полосы для последующей штамповки и формования.
Неправильное выравнивание может привести к новой кривизне, а не к удалению существующей памяти катушки.
Проверьте, покидает ли полоса выравниватель:
- достаточно плоский,
- центрированный,
- без чрезмерной маркировки,
- и без непреднамеренной волны.
Настройки выравнивания должны быть документированы для репрезентативных материалов.
Разная толщина и прочность могут потребовать разных настроек.
Сервопитатель Ввод в эксплуатацию
Когда сервопитатель управляет положением пробивки или резки, необходимо проверить фактическое движение материала.
Начните с простой запрограммированной длины ленты.
Запустите несколько повторяющихся каналов и измерьте физическое движение полосы или расстояние между готовыми элементами.
Проверьте:
- скользить,
- непостоянное давление ролика,
- чрезмерное ускорение,
- проблемы кодера,
- натяжение вверх по потоку,
- или неправильная калибровка.
Запрограммированное расстояние подачи и фактическое расстояние подачи должны соответствовать требуемому технологическому допуску.
Для нескольких продуктовых линий также следует протестировать репрезентативные рецепты производства.
Работоспособность сервопитателя следует оценивать в реальном состоянии материала, а не только при порожнем вращении роликов.
Ввод в эксплуатацию секции штамповки
Если линия включает штамповку, начните с испытаний на низкой скорости или в один цикл.
Проверять:
- выравнивание перфоратора и матрицы,
- форма отверстия,
- размеры отверстий,
- состояние заусенца,
- положение подачи,
- зазор инструмента,
- гидравлическая или механическая работа,
- и синхронизация.
Первый вопрос - правильно ли создана дыра.
Второй - появляется ли он в правильном месте.
Третий - остается ли положение постоянным в течение повторяющихся циклов.
Когда штамповка происходит перед профилированием, окончательное положение отверстия также следует проверять после полной формовки профиля.
Последующий изгиб может изменить отношение перфорированного элемента к готовому поперечному сечению.
Тщательно проденьте материал через секцию профилегибочной обработки
Начальную заправку следует выполнять по процедуре работы машины.
Полоса должна войти в каждую формующую клеть в заданном положении.
Наблюдайте, как профиль меняется от паса к пасу.
Это один из наиболее полезных этапов ввода в эксплуатацию, поскольку он показывает, соответствует ли полоса предполагаемому цветочному рисунку.
Не осматривайте только финальную стойку.
Проверьте разработку промежуточного профиля.
Если фланец начинает неправильно двигаться на четвертой стойке, попытка исправить проблему только на десятой стойке может создать дополнительную нагрузку.
Цель состоит в том, чтобы определить самую раннюю точку, где фактический профиль начинает отличаться от предполагаемой прогрессии формирования.
JBLDIE's направляющая машины для формования рулонов предоставляет дополнительную информацию о том, как профиль развивается через несколько формовочных станций.
Проверьте отслеживание полосок на каждом стенде
Полоса должна оставаться совмещенной с осевой линией машины на протяжении всей секции формования.
К числу предупреждающих знаков относятся
- увеличение контакта с одной направляющей,
- боковое движение,
- неравномерная разработка фланца,
- трение краев,
- или вращение профиля.
Если отслеживание начинает дрейфовать, выясните, где начинается движение.
К числу возможных причин относятся
- неправильное положение проводника входа,
- несоосность стенда,
- ошибка установки инструмента,
- неравные зазоры валков,
- развал входящей полосы,
- или асимметричные формирующие силы.
Не используйте агрессивное боковое давление в качестве первого решения.
Направляющие должны помогать устанавливать и удерживать положение, а не прижимать неправильно сформированный материал обратно к центральной линии.
Проверьте профиль после каждого этапа основного формирования
В процессе ввода в эксплуатацию промежуточный осмотр дает ценную информацию.
Измерьте или визуально сравните профиль на выбранных стендах.
В зависимости от геометрии проверьте:
- разработка бенда,
- положение фланца,
- состояние веб,
- краевая волна,
- крутить,
- контакт с поверхностью,
- и симметрия.
Для сложных профилей временные образцы могут быть вырезаны во время ввода в эксплуатацию для исследования геометрии после определенных проходов.
Это позволяет выявить проблемы с инструментами раньше.
Как только вся линия работает на нормальной скорости, этот тип детального анализа в режиме ожидания становится все более трудным.
Поэтому ввод в эксплуатацию - лучшее время для установления того, как правильно сформированный профиль должен рассматриваться на промежуточных этапах.
Осторожно установите секцию выпрямления
Выпрямитель должен вносить контролируемые окончательные поправки в профиль.
Его не следует использовать для сокрытия основных ошибок формовки выше по потоку.
В процессе ввода в эксплуатацию сначала оценивают профиль с выхода из окончательного формовочного стенда.
Если уже существует значительный изгиб, скручивание или изгиб, исследуйте процесс формования, прежде чем применять агрессивные регулировки выпрямителя.
Как только формовка перед входом станет стабильной, выпрямитель можно отрегулировать для улучшения окончательной продольной геометрии.
Запишите успешные настройки выпрямителя для дальнейшего использования.
Различные толщины или профили материала могут требовать разных значений коррекции.
Закажите систему резки
Режущий участок следует испытывать после того, как форма профиля будет стабильной.
Проверять:
- положение резки,
- вырезать полноту,
- концевая деформация,
- состояние заусенца,
- готовая длина,
- время датчика,
- и синхронизация циклов.
Для профильных штампов убедитесь, что при резке оснастка правильно поддерживает поперечное сечение.
Система отсечки, которая искажает конец профиля, может сделать стабильный процесс формования валков неточным.
Готовые длины следует измерять по нескольким последовательным частям.
Один правильный образец не подтверждает повторяемость.
Проверьте готовый профиль по чертежу
После завершения процесса выполните детальную проверку первой части.
В зависимости от продукта это может включать
- габаритная ширина,
- общая высота,
- размеры фланца,
- размеры полотна,
- углы изгиба,
- положения отверстий,
- позиции слотов,
- прямолинейность,
- камбер,
- крутить,
- длина разреза,
- состояние поверхности,
- и геометрия конца.
Для измерений следует использовать четко определенные данные.
Проверка не должна опираться только на визуальное сравнение.
Первый приемлемый профиль устанавливает базовый уровень ввода в эксплуатацию.
После утверждения важные настройки машины и управления должны быть задокументированы.
Контрольный список ввода в эксплуатацию профилегибочной машины
| Зона ввода в эксплуатацию | Что проверить |
|---|---|
| Установка машины | Фундамент, якоря, расстояние |
| Машинное выравнивание | Опорный уровень рамы и подставки |
| Центральная линия | Выравнивание по всей производственной линии |
| Формирование стендов | Положение, крепление, состояние вала |
| Инструментарий | Правильная последовательность и ориентация |
| Зазоры валков | Настройки формирования базовой линии |
| Смазка | Масло, жир и доставка |
| Система привода | Двигатель, редуктор, цепи, муфты |
| Электрическая система | Мощность, заземление, приводы, органы управления |
| ПЛК/HMI | Режимы работы и рецепты |
| Датчики | Позиция и надежность сигнала |
| Гидравлика | Давление, утечки, клапаны, цилиндры |
| Пневматика | Давление, утечки, движение привода |
| Безопасность | Охранники, блокировки, аварийные остановки |
| Разгружать | Центр катушки и доставка полос |
| Выравнивание | Плоскостность полосы |
| Сервопитание | Фактическая точность подачи |
| Штамповка | Качество и положение отверстия |
| Формирование рулона | Прогрессирование и отслеживание профиля |
| Выпрямление | Коррекция смычка, развала и скручивания |
| Резка | Состояние длины и конца |
| Окончательный осмотр | Соответствие чертежа |
| Непрерывный тест | Повторяемость в течение производственного цикла |
Не останавливайтесь на одном хорошем образце
Изготовление одного приемлемого профиля - это не конец ввода в эксплуатацию.
Машина может производить одну хорошую деталь после ручной регулировки, сохраняя при этом нестабильность во время непрерывной работы.
После одобрения первой части линия должна работать в течение значимого непрерывного периода в репрезентативных условиях.
Цель состоит в том, чтобы определить, остаются ли размеры стабильными, как
- изменение температуры машины,
- материал движется непрерывно,
- циклы штамповки повторяются,
- циклы резания накапливаются,
- и скорость работы возрастает.
Необходимо проверить несколько последовательных готовых профилей.
Если размеры постепенно уменьшаются, ввод в эксплуатацию должен выявить причину до того, как машина будет выпущена в производство.
Увеличьте скорость постепенно
Линия, производящая приемлемые профили на низкой скорости, может вести себя по-разному при нормальной скорости производства.
Изменения более высокой скорости:
- динамика материала,
- ускорение,
- вибрация,
- время сервопривода,
- требования к циклу штамповки,
- синхронизация резки,
- и управляемость.
Поэтому ввод в эксплуатацию должен постепенно увеличивать скорость.
На каждом этапе проверьте:
- отслеживание полос,
- размеры профиля,
- стабильность датчика,
- точность штамповки,
- производительность резки,
- аномальная вибрация,
- и качество готовых деталей.
Цель - установление стабильного производства при требуемом рабочем состоянии, а не максимально быстрое достижение максимальной скорости машины.
Тестовые репрезентативные изменения продукта
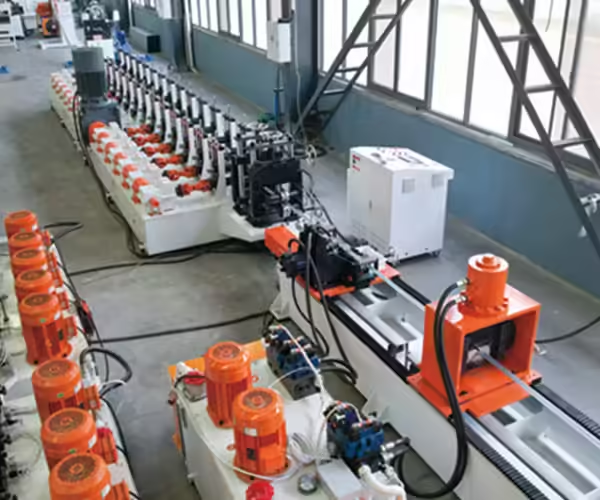
Если линия рассчитана на несколько профилей или размеров, ввод в эксплуатацию должен включать репрезентативные изменения.
Успешная линия должна не только производить первый установленный профиль.
Он также должен продемонстрировать, что утвержденные процедуры настройки могут воспроизводить другие необходимые спецификации.
В зависимости от машины переключение может включать в себя
- замена инструментов,
- спейсерные изменения,
- регулировка направляющей,
- регулировка зазора между валками,
- изменения инструмента штамповки,
- настройки выпрямителя,
- отсечная оснастка,
- сервопрограммы,
- и рецепты ПЛК.
Записывают процесс от последней приемлемой части одного продукта до первой приемлемой части следующего.
Это дает практическую информацию о гибкости производства.
Автоматизация испытаний в реальных производственных условиях
Автоматизированная производственная линия должна быть введена в эксплуатацию как целостная система.
Отдельные машины могут работать правильно в ручном режиме, не обеспечивая при этом надежной координации в автоматическом режиме.
Тестовые взаимодействия между:
- питатель и пуансон,
- формирователь перфораторов,
- формирователь и отсекатель рулонов,
- отсекатель и конвейер,
- трансферное оборудование и штабелер,
- сигнализация и остановка линии,
- и центральная связь ПЛК.
Моделируйте реалистичные аномальные условия, где это необходимо.
Например, что произойдет, если продукт не достигнет датчика ниже по потоку?
Остановка линии безопасная?
Определяет ли HMI правильную неисправность?
Может ли производство перезапуститься без потери последовательности процесса?
Эти ситуации легче разрешить при вводе в эксплуатацию, чем после начала обычного производства.
Настройки, одобренные записью
Одним из наиболее ценных результатов ввода в эксплуатацию является набор базовых параметров.
К ним могут относиться:
- устройство оснастки,
- зазоры валков,
- направляющие позиции,
- настройки фидера,
- рецепты пробивания,
- настройки выпрямителя,
- вырезать длины,
- параметры скорости,
- и контрольные значения для конкретного продукта.
Успешные настройки не должны оставаться только в памяти одного инженера.
Документированные базовые показатели помогают операторам восстановить машину после
- пересадка,
- обслуживание,
- удаление инструментов,
- замена датчика,
- или устранение неполадок процесса.
Они также делают будущее производство более повторяемым.
Операторы поездов во время ввода в эксплуатацию
Ввод в эксплуатацию также является важным периодом обучения.
Операторы должны понимать не только, какие кнопки нажимать, но и как работает весь процесс.
Обучение должно включать:
- стартап,
- выключение,
- выбор продукта,
- загрузка катушки,
- резьба,
- регулировка направляющей,
- нормальное производство,
- проверки качества,
- реакция тревоги,
- безопасный доступ,
- пересадка,
- и базовое устранение неполадок.
Технический персонал должен понимать требования к смазке, механическому контролю, электрическим системам, гидравлическим системам и плановому обслуживанию.
Производственная линия с большей вероятностью останется стабильной, когда операторы поймут, почему важны конкретные настройки.
Общие проблемы ввода в эксплуатацию
Профиль Твист
Проверьте выравнивание входа, установку инструментов, положение клети, зазоры в рулоне и асимметричные условия формования.
Неравные размеры фланца
Подтвердите ширину полосы, центральную линию, положение направляющей, последовательность инструментов и расположение изгибов.
Ошибки положения отверстия
Проверьте точность сервоподачи, синхронизацию штамповки, программные значения и конечное положение после формирования.
Поверхностные знаки
Проверьте поверхности валков, направляющие, мусор, состояние материала и чрезмерное давление инструментов.
Вариация длины реза
Проверьте измерительные устройства, подачу сервопривода, сигналы кодера, время среза и скольжение полосы.
Частые датчики сигнализации
Проверьте физическое положение датчика, устойчивость монтажа, проводку, расстояние срабатывания и логику ПЛК.
Чрезмерная Вибрация
Осмотрите стенды, подшипники, валы, компоненты привода, анкеры и баланс инструментов.
Устранение неполадок должно определять, где проблема впервые появляется, а не изменять несколько несвязанных настроек одновременно.
Приемочный тест завода по сравнению с вводом объекта в эксплуатацию
Заводские приемочные испытания (FAT) и ввод объекта в эксплуатацию служат разным целям.
FAT обычно выполняется перед отправкой, чтобы убедиться, что машина построена и может продемонстрировать согласованные функции.
Ввод площадки в эксплуатацию происходит после установки на конечном производственном месте.
Во время ввода объекта в эксплуатацию появляется несколько новых переменных
- местный фонд,
- электроснабжение,
- позиционирование машины,
- точность установки,
- фактический материал,
- окончательный макет производства,
- и взаимодействие оператора.
Поэтому машина, которая хорошо работала во время FAT, все равно должна подвергаться структурированному вводу в эксплуатацию.
Отгрузка и установка могут изменить условия, которые необходимо проверить еще раз.
Принятие сайта должно быть сосредоточено на готовой продукции
Полезный процесс приемки на объекте должен оценивать готовый компонент, а не только движение машины.
Линия должна быть протестирована с использованием согласованного материала и репрезентативных производственных требований.
Принятие может включать в себя
- функция машины,
- последовательность производства,
- размеры профиля,
- точность штамповки,
- длина разреза,
- качество поверхности,
- повторяемость,
- рабочая скорость,
- и переключение там, где это необходимо.
Для производителей оценивающих профилегибочное оборудование, поэтому требования к готовому профилю следует обсудить перед вводом в эксплуатацию, чтобы обе стороны поняли, что будет проверено.
Документация по передаче
До завершения ввода в эксплуатацию производственная бригада должна получить соответствующую машинную документацию.
В зависимости от проекта это может включать
- руководство по эксплуатации,
- электрические чертежи,
- гидравлические схемы,
- пневматические схемы,
- информация об инструментах,
- график технического обслуживания,
- требования к смазке,
- информация о запасных частях,
- рецепты производства,
- записи о вводе в эксплуатацию,
- и учебные материалы.
Документация поддерживает будущее устранение и обслуживание неполадок.
Без надлежащих записей завод может стать излишне зависимым от памяти отдельного оператора.
Заключение
Профилегибочная машина ввод в эксплуатацию это процесс, который преобразует вновь установленное оборудование в проверенную производственную систему.
Полная программа ввода в эксплуатацию должна начинаться с фундамента, выравнивания, осевой линии, стоек, оснастки, смазки, приводов, электрических систем, гидравлики, пневматики, управления и безопасности. Затем он должен пройти испытания без нагрузки, заправки материалов, подачи, штамповки, профилирования, правки, резки, проверки первой части, непрерывной работы, увеличения скорости и репрезентативных изменений.
Самый важный результат ввода в эксплуатацию - это не просто перемещение машины.
Дело в том, что вся линия может многократно изготавливать готовые профили, соответствующие согласованному чертежу, в реалистичных производственных условиях.
Документирование успешных настроек, проверка автоматизации, обучение операторов и установление исходных показателей проверки во время ввода в эксплуатацию также создают более прочную основу для будущего обслуживания и контроля процессов.
Для производителей, готовящих новую линию профилегибочной обработки, систематический ввод в эксплуатацию помогает выявить проблемы установки и настройки до того, как они станут повторяющимися производственными проблемами.
Часто задаваемые вопросы
Что такое пусконаладочные работы профилеги
Ввод в эксплуатацию профилегибочных станков - это процесс проверки, тестирования, регулировки и проверки вновь установленной линии профилегибочной обработки перед обычным производством. Он включает механические, электрические, контрольные, инструментальные, безопасные проверки и проверки готовой продукции.
Что следует проверить перед запуском профилегибочной машины?
Важные проверки включают выравнивание станков, центровку, установку подставки и инструментов, смазку, системы привода, электрические органы управления, гидравлику, датчики, ограждения, аварийные остановки и погрузочно-разгрузочное оборудование.
Почему сначала следует протестировать профилегибочную машину на низкой скорости?
Низкоскоростные испытания облегчают наблюдение за отслеживанием полосы, прогрессией формирования, датчиками, пробивкой, резкой, вибрацией и другими условиями процесса, прежде чем динамические эффекты будут увеличиваться при нормальной рабочей скорости.
Достаточно ли одного приемлемого профиля для завершения ввода в эксплуатацию?
Нет. следует изготовить и проверить несколько последовательных профилей для проверки повторяемости. непрерывное тестирование также помогает выявить размерный дрейф, нестабильность датчика, изменение резания и другие проблемы, которые могут не проявиться в одном образце.
Какую информацию нужно фиксировать при вводе в эксплуатацию?
Полезные записи включают расположение инструментов, зазоры в рулонах, положения направляющих, настройки питателя, программы штамповки, настройки выпрямителя, параметры резки, значения скорости, измерения готового профиля и утвержденные производственные рецепты.
Нужно подготовить линию профилегибочной обработки для производства?
Успешный ввод в эксплуатацию начинается с фактического чертежа профиля, материала, оснастки, требований к штамповке, метода резки, последовательности автоматизации и допусков на готовую продукцию. Если вы оцениваете новую производственную линию, связаться JBLDIE чтобы обсудить ваш профиль и производственные требования.
 Russian
 English
 Arabic
 Spanish
 French