
Guía de compra de máquinas de soporte fotovoltaico 2027
Tabla de contenido
Conclusiones clave
- Se debe seleccionar una máquina de soporte fotovoltaico de acuerdo con el perfil terminado, la calidad del material, el patrón de orificios, el volumen de producción y el nivel de automatización requerido.
- Los compradores deben comparar la producción terminada calificada en lugar de depender únicamente de la velocidad máxima de conformado indicada en una cotización.
- Los productos de canal C, canal U, canal Z, riel, poste y conector pueden requerir diferentes configuraciones de conformado y punzonado.
- El desenrollado, nivelación, punzonado, perfilado, corte y apilamiento integrados pueden reducir la manipulación manual y la variación del proceso.
- El ajuste automático es valioso para las fábricas que cambian con frecuencia entre dimensiones de perfil o pedidos de clientes.
- El límite elástico del material y el tipo de recubrimiento son tan importantes como el espesor del material al diseñar rodillos, ejes, motores y matrices de punzonado.
- Una prueba de aceptación en fábrica debe verificar las dimensiones del perfil, la ubicación de los orificios, la precisión del corte, la rectitud, la calidad de la superficie y el funcionamiento continuo.
- Es posible que la máquina de menor precio no proporcione el costo más bajo por grupo calificado.
- Los compradores deben confirmar la instalación, capacitación, diagnóstico remoto, repuestos y documentación técnica antes de realizar un pedido.
- Jinbolida ofrece soluciones fotovoltaicas de formación y punzonado de soportes que se pueden personalizar en función de los dibujos, los materiales, la capacidad y los requisitos de los componentes terminados.
Introducción
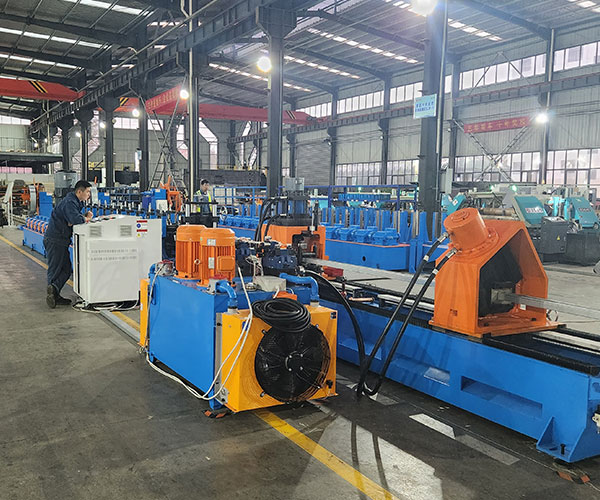
Los sistemas de montaje fotovoltaico dependen de componentes de acero o aluminio fabricados con precisión para soportar módulos solares bajo cargas de viento, nieve, vibraciones y ambientales a largo plazo. A medida que se expande el despliegue solar, los fabricantes de rieles, postes, correas, canales y conectores de montaje necesitan equipos de producción que puedan ofrecer dimensiones repetibles mientras controlan el desperdicio de material y los requisitos de mano de obra.
El PVPS de la AIE informó que en 2025 se instalaron aproximadamente 698 GW de nueva capacidad fotovoltaica en todo el mundo, lo que acerca la capacidad fotovoltaica global acumulada a 3 TW. Esta continua expansión del mercado está aumentando la demanda en toda la cadena de suministro solar, incluidos los equipos utilizados para fabricar componentes de sistemas de montaje.
Sin embargo, comprar una máquina de soporte fotovoltaica no es simplemente una cuestión de elegir la velocidad más alta o la cotización más baja. Una máquina que funciona bien para un perfil de canal C puede no ser adecuada para una fábrica que produce varios tamaños de canal U, materiales de alta resistencia, ranuras complejas o pedidos personalizados cortos.
La línea de producción adecuada debe coincidir con la cartera de productos real del comprador, las especificaciones de materiales, el espacio disponible en la fábrica, las condiciones laborales, los requisitos de calidad y el plan de expansión.
Jinbolida categoría de máquina formadora de soportes solares fotovoltaicos incluye equipos diseñados para procesar acero al carbono, acero galvanizado y aluminio en perfiles para aplicaciones de montaje solar. El sitio web también presenta dedicado Equipos de perforación de bastidores solares fotovoltaicos para productos que requieren orificios de instalación, ranuras alargadas o funciones de conector.
Esta guía explica cómo los compradores pueden evaluar las configuraciones de las máquinas, la capacidad de producción, las herramientas, la automatización, las pruebas y la capacidad de los proveedores antes de realizar una inversión en 2027.
¿qué es una máquina de soporte fotovoltaica?
Una máquina de soporte fotovoltaica es un sistema de producción industrial que se utiliza para fabricar componentes metálicos para estructuras de montaje de módulos solares.
Dependiendo del producto terminado, el sistema puede producir:
- Canales de soporte en forma de C
- Rieles de montaje en forma de U
- Correas en forma de Z
- Perfiles sigma
- Canales de puntal ranurados
- Postes de montaje en tierra
- Rieles de montaje en techo
- Tirantes y vigas
- Placas conectoras
- Componentes de soporte triangulares
- Perfiles de sección abierta personalizados
La mayoría de los perfiles estructurales largos se fabrican mediante laminado en frío. Una tira metálica plana pasa a través de múltiples estaciones de rodillos y cada estación cambia gradualmente la tira hasta que se forma la sección transversal requerida.
Formado en rollo frío
El conformado por rodillos en frío da forma al metal a temperatura ambiente a través de una secuencia continua de rodillos. Es particularmente adecuado para perfiles largos que requieren una sección transversal consistente.
El proceso puede proporcionar una alta repetibilidad y un uso eficiente del material cuando el diseño del rodillo, el sistema de alimentación, la alineación y el método de corte se adaptan correctamente al producto.
Puñetazos
El punzonado crea agujeros redondos, ranuras alargadas, orificios de ubicación, orificios para pernos o aberturas personalizadas en el material.
La operación puede tener lugar antes del conformado, durante el proceso de línea o después de que se forme el perfil. La disposición correcta depende de la accesibilidad, la tolerancia, la geometría del orificio y la velocidad de producción.
Corte
El sistema de corte separa el perfil continuo en longitudes específicas.
Los acuerdos comunes incluyen sistemas de corte previo, posterior al corte, de parada a corte y sistemas de corte volador. Cada método crea diferentes requisitos de velocidad, control de deformación del perfil, costo de herramientas y coordinación de líneas.
¿cómo funciona una línea de producción de soportes fotovoltaicos?
Una línea de producción completa puede realizar varios procesos sin mover repetidamente el material entre máquinas separadas.
La guía de Jinbolida diseños de líneas de máquinas formadoras de soportes solares describe una línea como un sistema que puede incluir decoiling, nivelación, alimentación, punzonado, conformado, corte, marcado, descarga, torneado y apilado.
Paso 1: Carga de bobinas
Sobre el decodificador se coloca una bobina de acero o aluminio.
El descoiler soporta la bobina y libera la tira a un ritmo controlado. Su capacidad de peso y rango de expansión deben coincidir con las dimensiones de la bobina del comprador.
Paso 2: Desenrollamiento
La bobina se desenrolla gradualmente y se alimenta hacia la sección de nivelación.
Puede preferirse un desengrasante motorizado para bobinas más pesadas o líneas de producción más rápidas, mientras que una unidad pasiva puede ser suficiente para aplicaciones más ligeras y lentas.
Paso 3: Nivelación
El nivelador elimina parte de la curvatura de la bobina y ayuda a crear una tira estable antes de perforarla o formarla.
Una mala nivelación puede afectar la precisión del avance, la posición del orificio, la rectitud del perfil y la estabilidad del conformado.
Paso 4: Servoalimentación
El sistema de alimentación mueve el material a una distancia programada.
El servocontrol es especialmente importante cuando el perfil contiene múltiples patrones de orificios o varias longitudes de componentes dentro de un orden.
Paso 5: Golpear
Las punzonadoras hidráulicas o mecánicas producen las aberturas necesarias.
Una línea puede usar un troquel para un patrón repetitivo simple o varias estaciones para múltiples agujeros y ranuras.
Paso 6: conformado por rollos
La franja pasa por una serie de estaciones de formación.
La cantidad de estaciones depende de la complejidad del perfil, las propiedades del material, el espesor, la tolerancia y la calidad de la superficie requerida.
Paso 7: Enderezamiento
Un dispositivo de enderezamiento realiza ajustes finales para reducir el movimiento del arco, la torsión o los lados.
Por qué es importante el enderezamiento final
Incluso los rodillos diseñados con precisión pueden requerir una corrección final porque las propiedades del material pueden variar entre las bobinas.
Un práctico mecanismo de enderezamiento permite a los operadores capacitados compensar la variación normal del material sin reconstruir las herramientas.
Paso 8: Cortar a la longitud
El perfil se corta según los datos del orden programado.
Un codificador de medición y un sistema de control coordinan la posición de corte para reducir los errores de longitud.
Paso 9: Recibir y apilar
Los perfiles terminados pasan a una mesa receptora o a un sistema de apilamiento automático.
Esta sección puede reducir los rayones, evitar que se caigan perfiles largos, mejorar la consistencia del paquete y reducir los requisitos de manipulación manual.
Principales tipos de máquinas de soportes fotovoltaicos
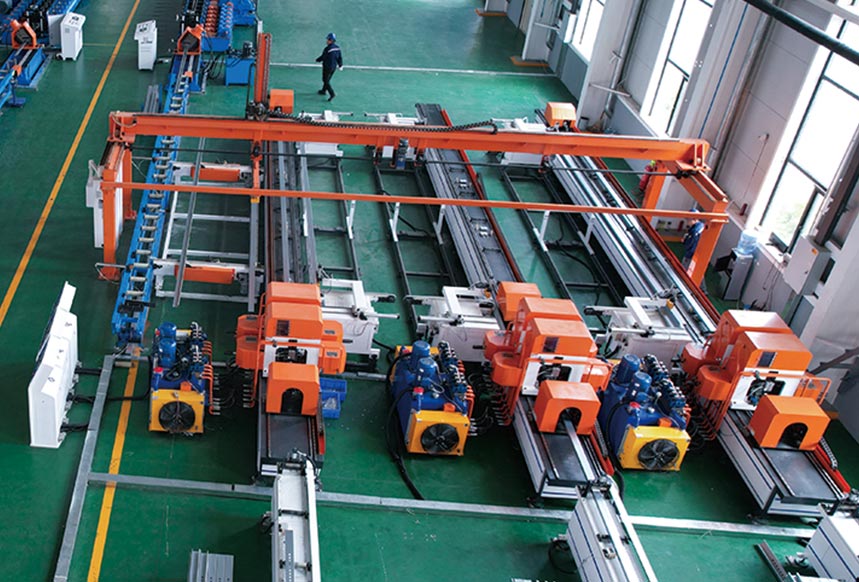
El tipo de máquina debe seguir el producto terminado en lugar de una etiqueta general de la industria.
Máquina de soporte fotovoltaico de canal C
Un perfil de canal C incluye una red, dos bridas y, a veces, labios de retorno.
Estos perfiles se utilizan comúnmente como rieles estructurales, postes, correas o miembros de soporte. El proceso de formación debe controlar la altura de la brida, el ángulo del labio, el ancho de la abertura, la torsión y la rectitud.
Producción de canal C ajustable
Un sistema ajustable puede producir una variedad de tamaños de alma y brida.
Esta configuración es útil cuando una fábrica atiende a varios clientes de proyectos solares, pero el comprador debe confirmar qué dimensiones se ajustan automáticamente y cuáles aún requieren cambios de herramientas.
Máquina de soporte fotovoltaico de canal U
Un canal en U generalmente tiene una base y dos paredes laterales sin labios hacia adentro.
Aunque la geometría puede parecer más simple que una sección C con labios, la línea aún debe controlar el ángulo de la pared lateral, el ancho interno, el ancho de la base y la rectitud.
Máquina formadora de canales Z
Un perfil Z utiliza bridas desplazadas en lados opuestos de la red.
Estos perfiles se pueden seleccionar cuando los requisitos de superposición, anidamiento o conexión estructural favorecen una sección transversal en forma de Z.
Máquina de canales de puntal
Los canales de puntal pueden incluir bordes interiores, dentados, ranuras repetidas y superficies de conexión especializadas.
Debido a que estos productos a menudo contienen patrones de agujeros densos, la capacidad de perforación puede convertirse en el factor limitante en la velocidad general de producción.
Máquina perforadora y formadora de conectores
Los componentes de conectores cortos pueden requerir estampado, punzonado, corte y conformado en lugar de laminado continuo solo.
La punzonadora con conector de soporte fotovoltaico de Jinbolida se presenta como una solución capaz de producir componentes en aproximadamente tres a cinco segundos, con una precisión declarada de ±0,5 mm para la configuración referenciada. El rendimiento exacto debe reconfirmarse frente a los requisitos de aceptación, dibujo de componentes y material del comprador.
Máquinas de soporte fotovoltaico de canal C versus canal U
Elegir entre equipos de perfil C y U requiere más que comparar la forma del perfil visible.
| Artículo comparativo | Máquina de canal C | Máquina de canal en U |
|---|---|---|
| Perfil típico | Sección C con o sin labios | Abra la sección U |
| Aplicaciones comunes | Postes, correas, rieles y vigas | Rieles, marcos y soportes |
| Formando complejidad | A menudo más alto con los labios de retorno | A menudo más sencillo, según el diseño |
| Dimensiones clave | Telaraña, brida, labio y apertura | Ancho de base, alto de pared y ángulo |
| Posición de puñetazo | Web, brida o múltiples caras | Base o paredes laterales |
| Opciones de ajuste | Ajuste de ancho, reborde y labio | Ajuste de ancho y alto de pared |
| Principales riesgos de calidad | Giro, error de ángulo de labios y llamarada | Ángulo y extensión de la pared lateral |
| Mejor base de compra | Familia de productos exacta y tolerancia | Familia de productos exacta y tolerancia |
Jinbolida ha publicado una comparación dedicada de Máquinas de soporte de montaje solar de perfil C y U. El artículo enfatiza que la selección de la máquina también depende del material, los patrones de los orificios, los requisitos de ajuste y la capacidad del objetivo en lugar de solo la forma del perfil.
Pre-punching versus post-punching
La ubicación del proceso de punzonado puede afectar la velocidad de la línea, el diseño de herramientas y la precisión dimensional.
Pre-perforación
El punzonado previo crea agujeros mientras el material permanece plano.
La matriz de punzonado puede acceder fácilmente a la tira y el material plano suele ser más sencillo de colocar. Sin embargo, el proceso de conformación puede influir ligeramente en la relación final entre los orificios y el perfil formado.
Post-Punching
El post-perforación crea aberturas después de que se ha formado el perfil.
Esta disposición puede hacer referencia a la geometría final del perfil, pero es posible que las herramientas de punzonado deban llegar a varias caras de una sección tridimensional.
¿qué método es mejor?
Ninguno de los acuerdos es universalmente mejor.
El proveedor debe evaluar:
- Forma de agujero
- Tamaño del orificio
- Espaciado de agujeros
- Geometría del perfil
- Grosor del material
- Tolerancia requerida
- Frecuencia de perforación
- Velocidad de línea
- Die accesibilidad
- Posible deformación del perfil
Perforación híbrida
Algunas líneas de producción utilizan tanto el preperforado como el posperforado.
Por ejemplo, se pueden perforar ranuras de base repetidas en la tira plana, mientras se crea un orificio lateral especializado después de la formación.
Líneas de producción automáticas versus semiautomáticas
La automatización debe evaluarse a través del modelo de producción del comprador.
| Factor | Línea Semiautomática | Línea Automática |
| Costul inițial al echipamentului | Generalmente más bajo | Generalmente más alto |
| Trabajo directo | Más alto | Más bajo |
| Dependencia del operador | Mayor | Reducido |
| Método de cambio | Mayormente manual | Motorizado o a base de recetas |
| Datos de producción | Básico | Más completo |
| Coordinación de línea | Parcialmente conectado | Coordinado centralmente |
| Trazabilidad | Limitado | Más fácil de implementar |
| Complejidad técnica | Más bajo | Más alto |
| Producción adecuada | Menor volumen o perfiles estables | Mayor volumen o pedidos variados |
| Potencial de expansión | Moderado | Generalmente más fuerte |
Cuándo elegir una máquina semiautomática
Una máquina fotovoltaica semiautomática puede ser adecuada cuando la fábrica produce un número limitado de perfiles estables y tiene suficientes operadores.
También puede ser una opción práctica de nivel básico para un fabricante que prueba un nuevo mercado antes de invertir en automatización total.
Cuándo elegir una máquina automática
Una línea automática es más adecuada cuando el volumen de pedidos es alto, la disponibilidad de mano de obra es limitada, los cambios ocurren con frecuencia o los clientes requieren registros de producción detallados.
La decisión financiera debe considerar el costo por perfil calificado en lugar del precio del equipo únicamente.
Máquinas de tamaño fijo versus ajustables
Esta es una de las opciones más importantes para un comprador.
Máquina de tamaño fijo
Una línea de tamaño fijo está diseñada para un perfil o una gama estrecha de dimensiones similares.
Suele tener herramientas más sencillas, menos mecanismos de ajuste y un coste inicial menor.
Mejor aplicación
Una máquina de tamaño fijo es una buena opción cuando la fábrica tiene un contrato a largo plazo para un producto estandarizado.
Puede proporcionar una alta estabilidad porque los operadores no cambian con frecuencia la posición de los rodillos.
Máquina ajustable
Una línea ajustable cambia las dimensiones del perfil seleccionado mediante tornillos manuales, posicionamiento motorizado, servosistemas, espaciadores intercambiables o casetes reemplazables.
Es adecuado para fábricas que producen varios tamaños relacionados.
Limitación importante
“Ajustable” no significa necesariamente que todas las dimensiones puedan cambiar automáticamente.
El comprador deberá solicitar una matriz de ajuste que muestre:
- Gama web ajustable
- Rango de brida ajustable
- Rango de labios ajustable
- Rango de espesor soportado
- Requiere reemplazo de rodillo
- Requiere reemplazo del espaciador
- Cambios en el troquel de punzonado
- Cambios en las matrices de corte
- Tiempo de cambio esperado
Cómo calcular la capacidad de producción requerida
Comprar una línea de gran tamaño aumenta la inversión, mientras que comprar una línea de tamaño insuficiente puede impedir que la fábrica cumpla con los cronogramas de entrega.
Comience con la demanda anual
Determine el número esperado de perfiles o medidores lineales totales requeridos cada año.
Separar la demanda confirmada de la demanda potencial para que la decisión sobre el equipo no se base únicamente en una previsión de ventas optimista.
Calcular el tiempo de producción disponible
Los horarios disponibles deben excluir:
- Mantenimiento planificado
- Cambios de producto
- Reemplazo de bobina
- Inspección de calidad
- El operador se rompe
- Limpieza de herramientas
- Retrasos materiales
- Paradas inesperadas
Convierta la velocidad de conformado en salida terminada
Una velocidad de línea de 30 metros por minuto no siempre produce 30 metros de producto calificado cada minuto.
Los ciclos de punzonado, las operaciones de parada a corte, la duración corta de los productos, los retrasos en el apilamiento y la intervención del operador pueden reducir la producción efectiva.
Utilice resultados calificados
La salida calificada se refiere a componentes terminados que cumplen con todos los requisitos dimensionales y de apariencia.
Lógica de capacidad simple
Una estimación práctica puede basarse en:
Salida calificada por turno = velocidad efectiva de la línea × minutos de operación × tasa de utilización
La tasa de utilización debería ser más realista que teórica. Las fábricas con cambios frecuentes de productos deberían utilizar un supuesto de utilización más bajo que las fábricas que producen un perfil continuo.
Información del material necesaria antes del diseño de la máquina
Una cotización de máquina confiable requiere más que un dibujo en PDF.
Grado de material
La calidad del material afecta la resistencia, el resorte, la carga de formación y el desgaste de las herramientas.
Dos bobinas con el mismo espesor pueden comportarse de manera diferente si sus límites elásticos son significativamente diferentes.
Rango de espesor
El proveedor debe conocer el espesor mínimo, normal y máximo del material.
Un rango de espesor muy amplio puede requerir ajustes adicionales, espacios libres de rodillos o herramientas separadas.
Fuerza de fluencia
La resistencia al rendimiento indica cuánta tensión se requiere antes de que el material comience a deformarse permanentemente.
Un límite elástico más alto puede aumentar la fuerza de formación y el retroceso.
Resistencia a la tracción
La resistencia a la tracción describe la tensión máxima que el material puede soportar antes de la fractura.
Ayuda al equipo de ingeniería a comprender el comportamiento general de la tira durante el conformado y punzonado.
Revestimiento superficial
Los materiales comunes pueden incluir acero pregalvanizado, acero galvanizado en caliente, acero recubierto de zinc-aluminio-magnesio, acero inoxidable, acero al carbono o aluminio.
Protección de superficies recubiertas
Los sistemas de acabado de rodillos, guía de materiales, lubricación y manipulación deben seleccionarse cuidadosamente cuando el recubrimiento debe permanecer visual y funcionalmente intacto.
Una línea mal alineada puede rayar la superficie incluso cuando las dimensiones finales son correctas.
Especificaciones esenciales de la máquina para comparar
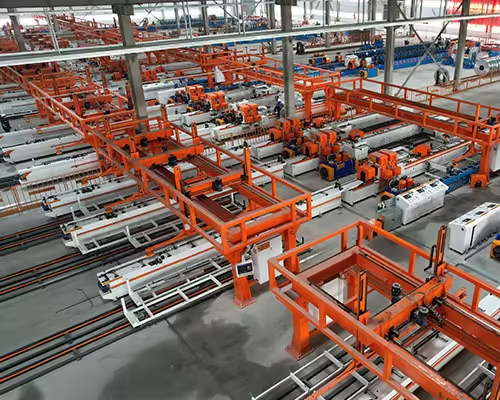
Una cotización de máquina puede contener muchos números, pero los compradores deben identificar qué especificaciones determinan el rendimiento real de la producción.
Velocidad de formación
Pregunte si la velocidad indicada se refiere a:
- Velocidad de la máquina vacía
- Velocidad de formación únicamente
- Velocidad sin golpes
- Velocidad sin cortes
- Velocidad máxima de corta duración
- Velocidad de producción calificada continua
Número de estaciones formadoras
Más estaciones no garantizan automáticamente una mejor calidad.
El número correcto depende de la cantidad de deformación, la resistencia del material, la forma del perfil, los requisitos de la superficie y la longitud disponible de fábrica.
Diámetro del eje
El diámetro del eje afecta la rigidez y la capacidad de carga.
Sin embargo, debe evaluarse junto con el material del eje, la disposición de los cojinetes, el espaciado entre estaciones, la estructura del marco y la carga del perfil.
Material del rodillo
Los materiales de herramientas comunes se pueden seleccionar según la resistencia al desgaste, la maquinabilidad, el tratamiento térmico y los requisitos de superficie del producto.
El comprador debe solicitar la especificación y dureza del material del rodillo en lugar de aceptar una descripción general como “acero de alta calidad”
Potencia del motor principal
La potencia del motor debe soportar la carga de conformado real con un margen de seguridad adecuado.
Un motor innecesariamente grande puede aumentar el uso de energía, mientras que un motor de tamaño insuficiente puede reducir la estabilidad de producción.
Precisión de corte
La precisión del corte depende del sistema de medición, la instalación del codificador, la lógica de control, el deslizamiento del material y el método de corte.
Precisión del puñetazo
La precisión del punzonado debe definirse mediante una referencia mensurable.
Por ejemplo, el contrato debe explicar si la posición del agujero se mide desde el extremo del perfil, la línea central del perfil, el agujero anterior u otro dato.
Tolerancias de productos que deben definirse
Declaraciones generales como “alta precisión” no son suficientes para la aceptación de la máquina.
Dimensiones de sección cruzada
Definir tolerancias aceptables para:
- Ancho web
- Altura de la brida
- Longitud del labio
- Ancho de apertura
- Ancho interno
- Altura del perfil
Precisión angular
Especifique la desviación permitida para los ángulos de brida, pared lateral y labio.
Rectitud
La rectitud se puede medir a lo largo de todo el perfil o en una distancia más corta especificada.
Giro
La torsión se refiere a la desviación rotacional a lo largo del perfil.
Por qué es importante Twist
Un riel de montaje torcido puede crear dificultades de instalación incluso cuando cada medición de sección transversal individual parece aceptable.
El procedimiento de aceptación debe definir tanto el método de medición como el giro máximo permitido.
Posición del orificio
Especifique la tolerancia de ubicación del orificio longitudinal y transversal.
Para orificios ranurados, defina también la longitud, el ancho, la orientación y la distancia de la ranura desde el borde de referencia.
Longitud de corte
Defina la desviación de longitud positiva y negativa permitida.
Para sistemas de instalación que utilizan espaciado modular repetido, el error de longitud acumulado puede volverse particularmente importante.
Cómo afecta la capacidad de perforación a la velocidad de la línea
Muchos compradores se centran en el formador de rodillos, pero el punzonado suele ser el verdadero cuello de botella en la producción.
Cantidad de agujeros por perfil
Un perfil que contiene un orificio por metro requiere menos capacidad de punzonado que un canal ranurado que contiene varias aberturas cada pocos centímetros.
Número de estaciones de perforación
Múltiples estaciones pueden distribuir diferentes tipos de orificios o procesar varias superficies.
Jinbolida presenta equipos de perforación de rack fotovoltaicos de tres, seis y nueve estaciones para diversas necesidades de procesamiento. Los compradores deben seleccionar la disposición basándose en combinaciones de orificios reales en lugar de contar únicamente las estaciones.
Perforación hidráulica versus mecánica
Los sistemas hidráulicos proporcionan fuerza controlable e integración flexible.
Las prensas mecánicas pueden ser apropiadas para punzonado repetitivo de alta frecuencia, según el producto y la disposición de las herramientas.
Golpeando mientras se mueve
Un sistema de punzonado volador procesa el material sin detener completamente la línea.
¿siempre es necesario volar con puñetazos?
No.
Los punzonados voladores añaden costos y complejidad de control. De lo contrario, crea el mayor valor cuando el punzonado limitaría significativamente la producción y cuando el volumen de pedidos del comprador justifica la inversión adicional.
Cómo reducir los desechos y el desperdicio de materiales
El costo del material tiene un impacto directo en la rentabilidad del grupo.
Optimice el ancho de la tira
El ancho de tira requerido debe calcularse a partir del perfil terminado y la asignación de conformado.
El uso de una bobina innecesariamente ancha genera un desperdicio continuo en los bordes de cada metro de producción.
Alineación de bobinas de control
El movimiento de las tiras laterales puede crear perfiles desiguales y bordes dañados.
Los dispositivos guía deben sujetar el material con precisión sin rayar el revestimiento.
Utilice una alimentación servo precisa
La alimentación controlada reduce la posición de los agujeros y los errores de corte.
También facilita el cambio entre longitudes de componentes a través del programa de control.
Desgaste de la herramienta de monitorización
Los punzones y las hojas cortantes desgastados pueden crear rebabas, deformaciones y piezas rechazadas.
Scrap es una señal de proceso
Un aumento repentino en la chatarra puede indicar variación de la bobina, desgaste de las herramientas, ajuste incorrecto, contaminación del sensor, deslizamiento de alimentación u error del operador.
Registrar el motivo de cada pieza rechazada ayuda a la fábrica a identificar pérdidas recurrentes.
Controles inteligentes y datos de producción
Los compradores industriales están cada vez más interesados en datos que respalden la planificación y el mantenimiento de la producción.
Gestión de recetas
Una receta almacena configuraciones relevantes para un perfil u pedido específico.
Dependiendo de la línea, una receta puede incluir longitud, cantidad, espaciado entre orificios, secuencia de punzonado y dimensiones de perfil ajustables.
Gestión de pedidos
Los operadores pueden ingresar la cantidad de producto requerida y monitorear las piezas completadas y restantes.
Registros de alarma
El historial de alarmas ayuda a los equipos de mantenimiento a identificar fallas repetidas.
Diagnóstico remoto
El acceso remoto autorizado puede permitir al proveedor inspeccionar los parámetros de control, el estado del sensor y los registros de fallas.
Ciberseguridad y Control de Acceso
El acceso remoto debe ser controlado por el propietario de la máquina.
El comprador debe confirmar cómo se aprueban las conexiones, cuándo se habilita el acceso y cómo se administran las contraseñas o los permisos de usuario.
Consideraciones sobre eficiencia energética y ciclo de vida
El uso de energía se está convirtiendo en una parte más visible de la evaluación de equipos industriales.
La investigación de fabricación de tecnología limpia de la AIE examina los costos de producción, la concentración de la cadena de suministro, la inversión y el desempeño de la fabricación en toda la cadena de valor solar. El PVPS de la AIE también publicó datos actualizados del inventario del ciclo de vida fotovoltaico en julio de 2026, lo que refleja una mayor atención de la industria a la evaluación ambiental transparente.
Sistemas de accionamiento eficientes
Los motores del tamaño adecuado y las transmisiones eficientes pueden reducir el consumo innecesario de energía.
Gestión de reserva
Las bombas, ventiladores y unidades auxiliares no siempre necesitan funcionar a máxima potencia durante pausas prolongadas de producción.
Eficiencia de materiales
Para muchas fábricas de soportes, reducir los residuos de acero puede generar un beneficio financiero mayor que reducir el consumo de electricidad por sí solo.
Mida la energía por producto calificado
La potencia total de la máquina no explica por sí sola la eficiencia de la producción.
Una métrica útil es la energía consumida por metro, kilogramo o componente terminado calificado.
Planificación del diseño de fábrica
El comprador debe planificar el área de producción antes de fabricar la máquina.
Longitud de la línea
Una línea completa puede requerir espacio para:
- Almacenamiento de bobinas
- Carga de bobinas
- Desenrollamiento
- Equipo de conformado
- Gabinetes eléctricos
- Estaciones hidráulicas
- Mesas receptoras
- Apilamiento
- Inspección
- Embalaje
- Acceso de mantenimiento
Flujo de materiales
Las bobinas crudas y los haces terminados deben moverse por la fábrica sin cruzar ni girar repetidamente.
Acceso Grúas y Carretillas Elevadoras
El diseño debe permitir la carga segura de la bobina y la eliminación del producto terminado.
Requisitos de la Fundación
Algunas máquinas requieren pernos de anclaje, fosos de cimentación o pisos reforzados.
No ignore el espacio de mantenimiento
Es posible que los operadores necesiten acceso a rodillos, motores, cadenas, unidades hidráulicas, gabinetes eléctricos y matrices de corte.
Una línea instalada demasiado cerca de una pared puede dificultar innecesariamente el mantenimiento de rutina.
Cómo evaluar un proveedor de máquinas de soporte fotovoltaico
El proveedor debe ser evaluado como socio de ingeniería y servicio, no sólo como vendedor de máquinas.
Análisis de perfil
Un proveedor capaz debe revisar si el perfil se puede formar continuamente e identificar áreas que pueden crear grietas, recuperación elástica, torsión o acceso difícil al punzonado.
Diseño de herramientas
Pregunte si los rodillos y matrices están diseñados internamente.
La ingeniería interna puede hacer más eficientes las modificaciones futuras y la comunicación técnica.
Mecanizado de componentes
Revise cómo se fabrican e inspeccionan los rodillos, ejes, marcos, herramientas de corte y troqueles de punzonado.
Montaje y Pruebas
La línea completa debe ensamblarse y probarse antes del envío.
Experiencia de proyecto similar
Solicite ejemplos que involucren perfiles, materiales, espesores, patrones de punzonado y requisitos de automatización comparables.
Similar no significa idéntico
Es posible que un proveedor haya producido una línea de canal C antes, pero su producto aún podría requerir una secuencia de formación diferente debido a la resistencia del material, las dimensiones, la geometría del labio o la tolerancia.
El proveedor deberá explicar tanto la experiencia relevante como la personalización requerida.
Preguntas a hacer durante la evaluación de proveedores
Utilice preguntas prácticas que revelen cómo funcionará la línea propuesta.
Preguntas de ingeniería
- ¿El proveedor ha revisado el dibujo del perfil completo?
- ¿Se ha confirmado el límite elástico del material?
- ¿Qué dimensiones se pueden ajustar?
- ¿qué piezas requieren reemplazo durante el cambio?
- ¿cómo se compensa la recuperación elástica?
- ¿cómo se corregirá la torsión del perfil?
- ¿dónde se llevarán a cabo los puñetazos?
- ¿Qué limita la velocidad real de la línea?
Preguntas de fabricación
- ¿Qué materiales se utilizan para rodillos y ejes?
- ¿cómo se tratan térmicamente los rodillos?
- ¿cómo se miden los ejes y rodillos?
- ¿el marco está soldado o fundido?
- ¿cómo se maneja la tensión del marco?
- ¿Qué componentes eléctricos e hidráulicos se utilizan?
Preguntas de prueba
- ¿Las pruebas utilizarán material real del cliente?
- ¿Cuánto durará la prueba continua?
- ¿cómo se medirán las tolerancias del perfil?
- ¿Se probarán todos los patrones de agujeros?
- ¿se demostrará el cambio?
- ¿Se registrarán los datos de producción?
Preguntas de servicio
- ¿Está disponible soporte técnico remoto?
- ¿Está disponible la instalación en el sitio?
- ¿Qué repuestos están incluidos?
- ¿Qué tan rápido se pueden enviar las piezas de repuesto?
- ¿Los manuales se suministran en el idioma requerido?
- ¿se incluyen diagramas eléctricos e hidráulicos?
Lista de verificación de pruebas de aceptación de fábrica
Una prueba formal de aceptación en fábrica ayuda a evitar desacuerdos antes del envío.
| Artículo de prueba | Qué comprobar | Evidencia recomendada |
| Alimentación de materiales | Entrada y alineación estable | Vídeo operativo continuo |
| Puñetazos | Tamaño, forma y posición del orificio | Raport de inspecție |
| Dimensiones del perfil | Telaraña, brida, labio y ángulos | Registros de muestra medidos |
| Rectitud | Arco y desviación lateral | Medición de rectitud |
| Giro | Rotación a lo largo de la longitud del perfil | Verificación de muestra completa |
| Cortar longitud | Programado versus longitud real | Múltiples piezas medidas |
| Calidad de la superficie | Arañazos, abolladuras y daños en el revestimiento | Inspección visual |
| Velocidad de producción | Producción calificada en condiciones reales | Prueba de producción cronometrada |
| Cambio | Procedimiento y duración del ajuste | Vídeo de demostración |
| Sistema de control | Recetas, alarmas y cantidades de pedidos | Prueba funcional |
| Dispositivos de seguridad | Guardias, paradas de emergencia y enclavamientos | Lista de verificación de seguridad |
| Operación continua | Estabilidad durante un período acordado | Informe de prueba |
Utilice el material correcto
Probar una línea de producción de alta resistencia con acero fino y blando no prueba que procesará la bobina real del cliente.
El material de prueba debe coincidir con el grado, espesor, ancho y recubrimiento acordados siempre que sea práctico.
Mida más de una muestra
Un componente calificado no es suficiente para demostrar la estabilidad del proceso.
Se deben tomar muestras de diferentes etapas de la prueba continua.
Errores comunes en la compra de máquinas con soporte fotovoltaico
Elegir solo por precio
Una cotización baja puede excluir elementos esenciales como troqueles perforadores, ajuste automático, equipos de carga, mesas receptoras, instalación, repuestos o actualizaciones eléctricas.
Compare todo el alcance técnico.
Elegir por Velocidad Máxima
La velocidad máxima puede referirse únicamente al formador de rodillos sin perforar ni cortar.
Pregunte por el número estimado de perfiles terminados calificados por turno.
Ignorando la resistencia del material
El espesor por sí solo no es suficiente.
Es posible que una línea diseñada para acero de baja resistencia no funcione correctamente con una bobina del mismo espesor de mayor rendimiento.
Solicitar demasiada flexibilidad
Una máquina diseñada para producir una gama extremadamente amplia de perfiles no relacionados puede resultar costosa y difícil de ajustar.
A veces, dos líneas enfocadas son más prácticas que una línea demasiado compleja.
Dejando las tolerancias indefinidas
Sin criterios de aceptación por escrito, el proveedor y el comprador pueden utilizar diferentes definiciones de calidad aceptable.
Ignorar el soporte posventa
Una máquina puede funcionar durante muchos años, mientras que el proceso de compra inicial dura sólo unos meses.
Por lo tanto, la capacidad de servicio debe evaluarse antes de realizar el pedido.
¿cuánto cuesta una máquina de soporte fotovoltaico?
No existe un precio estándar único porque las configuraciones de la línea de producción varían significativamente.
La cotización puede verse afectada por:
- Número de tamaños de perfil
- Resistencia del material
- Rango de espesor
- Peso de la bobina
- Cantidad de estación formadora
- Materiales de rodillos y ejes
- Cantidad de estación de punzonado
- Complejidad de agujeros
- Método de corte
- Sistema de ajuste
- Apilamiento automático
- Marcas de componentes eléctricos
- Configuración hidráulica
- Requisitos de seguridad
- Proceso de dar un título
- Destino de instalación
- Alcance de la formación y el servicio
Comparar la inversión total
El precio de la máquina es sólo una parte de la inversión.
Los compradores también deben considerar fletes, aduanas, instalación, trabajos de cimentación, equipos de elevación, suministro de energía, aire comprimido, herramientas, repuestos, capacitación y materia prima inicial.
Compare el costo por componente calificado
Una línea más cara puede proporcionar un costo de fabricación más bajo cuando reduce la mano de obra, el tiempo de cambio, la chatarra y los productos rechazados.
Solicite una cotización detallada
Una cotización detallada facilita la comprensión de lo que se incluye y la comparación justa de proveedores.
También permite al comprador identificar equipos opcionales que se pueden agregar durante una expansión posterior.
Cómo preparar una solicitud de cotización precisa
Una solicitud detallada de cotización puede mejorar significativamente la calidad de la propuesta.
Proporcione la siguiente información:
- Dibujo de perfil terminado
- Varios tamaños de perfil, cuando corresponda
- Grado de material
- Rendimiento y resistencia a la tracción
- Espesor mínimo y máximo
- Ancho de la bobina
- Peso máximo de la bobina
- Revestimiento superficial
- Dibujos de agujeros y ranuras
- Longitudes de los productos
- Tolerancias dimensionales
- Piezas requeridas por hora o turno
- Horario laboral esperado
- Número de cambios
- Nivel de automatización requerido
- Requisitos de recepción y apilamiento
- Tensión y frecuencia de fábrica
- País de instalación
- Certificaciones requeridas
- Marcas de componentes preferidas
- Restricciones de diseño de fábrica
- Productos de muestra, cuando estén disponibles
Jinbolida guía de fabricación de soporte fotovoltaico proporciona información adicional sobre equipos de producción de canales C y U y la fabricación de componentes de soporte relacionados.
¿por qué considerar Jinbolida para una máquina de soporte fotovoltaica?
Jinbolida proporciona equipos para formar y perforar componentes estructurales utilizados en sistemas de montaje fotovoltaico.
Configuración basada en productos
La línea propuesta se puede configurar según el perfil terminado, el tipo de material, el rango de tamaño, el patrón de orificios y los requisitos de capacidad del cliente.
Equipo de formación
La categoría de máquinas formadoras fotovoltaicas de la empresa cubre equipos para producir perfiles de montaje en forma de C, U y relacionados a partir de bobinas metálicas.
Equipo de perforación
Se pueden considerar sistemas de punzonado en rack dedicados para productos que contienen orificios de instalación repetidos, ranuras alargadas o características de múltiples caras.
Integración de la línea de producción
El conformado, punzonado, corte y manipulación auxiliar se pueden evaluar como un solo sistema de producción.
Solicite una propuesta basada en dibujos
Los compradores pueden enviar dibujos de perfil, información de materiales, objetivos de producción y requisitos de fábrica a través de Página de contacto de Jinbolida.
Una propuesta basada en dibujos es más útil que seleccionar equipos sólo de un catálogo general porque permite al equipo de ingeniería evaluar las condiciones reales de fabricación.
Preguntas frecuentes sobre máquinas de soportes fotovoltaicos
¿qué máquina se utiliza para fabricar soportes fotovoltaicos?
Los perfiles de montaje fotovoltaicos largos se producen habitualmente con máquinas perfiladoras en frío. Una línea completa puede incluir equipos de desenrollado, nivelación, servoalimentación, punzonado, conformado, corte, recepción y apilamiento.
¿puede una máquina de soporte fotovoltaica crear diferentes tamaños de perfil?
Sí, algunas máquinas pueden producir varios tamaños relacionados mediante ajuste manual, motorizado o servo. Sin embargo, el comprador debe confirmar el rango de ajuste exacto y si se deben reemplazar rodillos, espaciadores, troqueles perforadores o herramientas de corte.
¿Puede la misma máquina producir canales C y U?
Puede ser posible cuando los perfiles estén suficientemente relacionados y la máquina esté diseñada con herramientas intercambiables o ajustables. En otros casos, pueden ser más eficientes herramientas separadas o líneas separadas.
¿Qué material puede procesar una máquina de soporte fotovoltaico?
Dependiendo de su diseño, la línea puede procesar acero al carbono, acero galvanizado, acero revestido, acero inoxidable o aluminio. El grado del material, el límite elástico, el espesor, el ancho y el recubrimiento deben confirmarse antes del diseño de la máquina.
¿qué tan rápida es una línea de producción de soportes fotovoltaicos?
La velocidad real depende de la complejidad del perfil, la frecuencia de los orificios, el método de punzonado, las propiedades del material, la longitud de corte y la disposición de apilamiento. Los compradores deben solicitar una producción terminada calificada en sus condiciones reales de producción.
¿cuántos operadores se necesitan?
Una línea básica puede requerir operadores para la carga de bobinas, control de máquinas, recolección de productos, inspección y embalaje. La alimentación y el apilamiento automáticos pueden reducir la mano de obra directa, pero la dotación de personal aún depende del diseño de la fábrica y del proceso de producción.
¿Es necesario el ajuste automático de ancho?
El ajuste automático es útil cuando los tamaños de los perfiles cambian con frecuencia. Puede que no sea económicamente necesario cuando la fábrica produce continuamente un perfil estándar.
¿deben perforarse los agujeros antes o después de su formación?
Se utilizan ambas disposiciones. El preperforado proporciona un acceso más fácil al material plano, mientras que el posperforado puede hacer referencia a la forma final formada. El mejor método depende de la geometría, la tolerancia, la velocidad y el acceso a las herramientas.
¿qué precisión tiene una máquina de soporte fotovoltaica?
La precisión depende del diseño de la máquina, la consistencia del material, las herramientas, el sistema de control, el método de medición y la longitud del producto. Los compradores deben especificar tolerancias para las dimensiones del perfil, ángulos, rectitud, torsión, orificios y longitud de corte.
¿cómo evito rayones en perfiles galvanizados?
Utilice rodillos lisos y correctamente alineados, guía de materiales adecuada, equipo limpio, lubricación adecuada cuando esté permitido y sistemas receptores controlados. La prueba de aceptación en fábrica debe incluir una inspección de la calidad de la superficie.
¿qué causa la torsión del perfil?
Las posibles causas incluyen propiedades desiguales del material, alineación incorrecta de los rodillos, diseño deficiente de la secuencia de formación, deformación desigual, desalineación de la alimentación o ajustes inadecuados de la plancha.
¿cuál es la diferencia entre la velocidad de conformado y la velocidad de producción?
La velocidad de conformado describe el movimiento del material a través de la sección del rodillo. La velocidad de producción incluye punzonado, corte, aceleración, desaceleración, apilamiento, reemplazo de bobinas y otros retrasos en el proceso.
¿Puede una máquina procesar acero de alta resistencia?
Sí, pero la línea debe diseñarse para el límite elástico y el espesor especificados. El acero de mayor resistencia puede requerir marcos más resistentes, ejes más grandes, mayor potencia del motor, herramientas revisadas y más compensación de resorte.
¿cuánto tiempo lleva un cambio de perfil?
Un ajuste automatizado puede tardar unos minutos o mucho más cuando es necesario reemplazar los rodillos y las matrices. El proveedor debe demostrar el procedimiento completo durante las pruebas.
¿Qué documentos deberían venir con la máquina?
Los documentos típicos incluyen un manual de operación, un diagrama eléctrico, un diagrama hidráulico, un dibujo de la base, un programa de mantenimiento, una lista de repuestos, una copia de seguridad de parámetros e información sobre herramientas.
¿Qué se debe incluir en el servicio postventa?
Los compradores deben confirmar la guía de instalación, la capacitación del operador, el diagnóstico remoto, el soporte de repuestos, los términos de garantía, los procedimientos de respuesta técnica y el acceso a la documentación eléctrica y de control.
¿Cómo puedo obtener una cotización precisa de la máquina?
Proporcione dibujos completos de perfiles, especificaciones de materiales, patrones de orificios, requisitos de tolerancia, longitudes de productos, objetivos de salida, voltaje, diseño de fábrica y nivel de automatización requerido.
Conclusión
Comprar una máquina de soportes fotovoltaica en 2027 requiere una evaluación detallada de los productos, materiales, volumen de producción, patrones de punzonado, necesidades de ajuste, tolerancias, diseño de la fábrica y soporte técnico.
La mejor máquina no es automáticamente la opción más rápida ni la más barata. Es la línea de producción que puede fabricar constantemente componentes calificados a un costo sostenible y al mismo tiempo respaldar la estructura de pedidos del comprador y el crecimiento futuro.
Antes de realizar un pedido, los compradores deben definir el producto terminado, enviar información completa sobre el material, calcular la capacidad realista, comparar las configuraciones totales de la línea y acordar un estándar mensurable de aceptación en fábrica.
Suministros Jinbolida máquinas formadoras de soportes solares fotovoltaicas y equipos de punzonado en rack fotovoltaico para componentes de montaje solar personalizados, canal C, canal U y componentes de montaje solar.
Los fabricantes que planean una nueva línea de producción o actualizan un taller existente pueden comunicarse con Jinbolida con sus dibujos de perfil, especificaciones de materiales, resultados deseados y requisitos de automatización para obtener una propuesta de equipo personalizada.
Si te gustó este artículo sobre la experiencia de Jinbolida en fabricación inteligente y fábrica digital, síguenos para obtener más información y actualizaciones:
- 📘 Facebook: Mantente atento a nuestros últimos proyectos de líneas de producción inteligentes → Facebook
- 📱 WhatsApp: Contáctanos en cualquier momento para soluciones de producción personalizadas → Chatea ahora
- ▶️ YouTube: Vea nuestras demostraciones de líneas automatizadas y aplicaciones del mundo real → YouTube
¡sigamos innovando y dando forma juntos al futuro de la fabricación inteligente!
 Spanish
 English
 Arabic
 Russian
 French