
Фотоэлектрическое вспомогательное оборудование: формовка, штамповка, резка и укладка
/Оборудование для фотоэлектрической поддержки: формовка, штамповка, резка и укладка
Оглавление
Введение
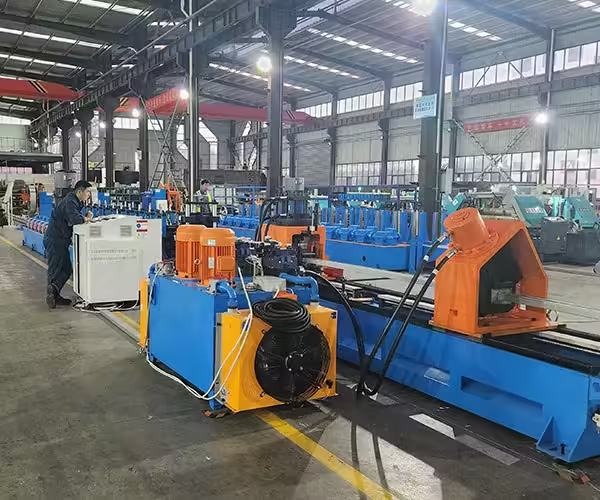
Производство фотоэлектрических опор включает в себя нечто большее, чем просто преобразование стальной катушки в С-канал или U-канал. Производственной системе может потребоваться подготовить катушку, точно расположить материал, создать отверстия и пазы, сформировать необходимый профиль, разрезать его по длине, перенести готовый компонент, при необходимости повернуть его и сложить для проверки или последующей обработки.
По этой причине фотоэлектрическое вспомогательное оборудование следует оценивать как интегрированную производственную систему, а не как совокупность независимых машин. Быстродействующий формирователь валков не может обеспечить ожидаемую заводскую производительность, если штамповка неоднократно останавливает материал, резка не может идти в ногу, готовые профили накапливаются на разгрузочном конце или операторы тратят чрезмерное время на перемещение продукции вручную.
Министерство энергетики США определяет стеллажные и следящие конструкции как производимая продукция в цепочке поставок фотоэлектрических систем. Его обзор Системы стеллажей фотоэлектрических систем также поясняется, что эти конструкции поддерживают фотоэлектрические модули на крышах или в полях и что в наземных системах обычно используется защищенная или оцинкованная сталь.
Для производителя, планирующего новое фотоэлектрическое оборудование для изготовления кронштейнов, практическая цель, следовательно, не просто приобрести самую быструю формующую машину, Это создать производственный поток, в котором формовка, штамповка, резка, обработка материала, и штабелирование согласованы с одним и тем же готовым продуктом и производственной целью.
Ключевые выводы
- Производство фотоэлектрической поддержки следует планировать как один скоординированный производственный процесс.
- Формование валков обычно обеспечивает основной процесс для длинных профилей C-канала, U-канала и связанных с ними опорных профилей.
- Пробивка может стать настоящим узким местом производства, если профили содержат плотные или многогранные отверстия.
- Метод резки влияет как на контроль готовой длины, так и на практический вывод линии.
- Автоматическая разгрузка и штабелирование могут становиться все более ценными по мере увеличения скорости линии и длины профиля.
- Максимальные метры в минуту не следует рассматривать как готовую заводскую мощность.
- Выбор оборудования должен начинаться с чертежей, материалов, рисунков отверстий, ассортимента продукции, размера партии и целевого результата.
Что входит в состав фотоэлектрического вспомогательного оборудования?
Фотоэлектрическое вспомогательное оборудование охватывает оборудование, используемое для преобразования необработанного металла в готовые конструктивные компоненты для солнечных монтажных систем. Точное оборудование зависит от типа опорной продукции, которую завод намеревается производить.
Для длинных профилей процесс обычно начинается с намотанной полосы. Рулон загружается и отваривается до того, как материал пройдет стадии подачи, штамповки, профилирования, резки и обработки готовой продукции.
Более автоматизированные производственные системы могут добавлять хранение материалов, соединение катушек с головкой, сервоподачу, многостанционную штамповку, синхронизированную резку, токарную обработку, автоматическую разгрузку, укладку, сбор производственных данных и другие функции.
Короткие компоненты соединителя могут потребовать другого процесса. вместо непрерывной длиннопрофильной профилировки они могут быть изготовлены посредством циклов штамповки, резки и формования с использованием специального оборудования.
Поэтому полезным способом понять фотоэлектрическое вспомогательное оборудование является его разделение по производственным функциям.
| Секция оборудования | Основная функция | Почему это важно |
|---|---|---|
| Обработка катушек | Загружать и поставлять сырье | Поддерживает стабильную подачу материала |
| Выравнивание и кормление | Направляющая и позиционная полоса | Поддерживает точность пробивки и формования |
| Штамповка | Производят отверстия, прорези и особенности соединения | Определяет интерфейсы сборки |
| Формирование рулона | Создавайте C, U или пользовательские поперечные сечения | Производит геометрию структурного профиля |
| Резка | Контрольная готовая длина | Завершает индивидуальные профили |
| Разгрузка | Удалить продукт из строки | Предотвращает накопление вниз по течению |
| Токарная обработка/передача | Перестановка готовых профилей | Поддерживает автоматизированное обращение |
| Штабелирование | Организовать готовую продукцию | Уменьшает повторяющееся ручное обращение |
| ПЛК/контроль | Координат операций машины | Соединяет этапы производства |
| Вспомогательное оборудование | Поток опорного материала и инструментов | Повышает общую эффективность линии |
Самым важным соображением является то, как эти разделы взаимодействуют.
Хорошо продуманная линия не просто содержит их все. Их возможности и логику управления необходимо сопоставить.
Начните с готового профиля фотоэлектрической поддержки
Выбор машины должен начинаться с чертежа компонента.
Прежде чем выбрать линию формования, определите поперечное сечение профиля, длину готовой детали, марку стали, толщину материала, ширину полосы, геометрию отверстий, расстояние между отверстиями, перфорированные поверхности, форму реза и ожидаемое количество продукции.
Эти детали влияют почти на каждый раздел оборудования.
Простой U-канал с несколькими повторяющимися отверстиями может потребовать относительно простой производственной конфигурации. Губчатый C-канал, содержащий несколько пазовых узоров на нескольких поверхностях, может потребовать более сложной подачи и пробивки.
Индивидуальная монтажная направляющая может добавлять ребра жесткости, обратные кромки или необычные элементы соединения, которые снова меняют последовательность формования.
Именно поэтому существующее солнечная фотоэлектрическая машина для формирования кронштейнов категорию следует рассматривать как семейство оборудования, а не как одну универсальную машину.
Профили C-канала, U-канала и индивидуальные профили следует оценивать в соответствии с их фактическими чертежами.
Обработка катушек - это начало эффективности производства
Производственные проблемы могут начаться до того, как материал достигнет валкообразователя.
Стальная катушка должна быть загружена, отцентрирована и подана на линию контролируемым образом. Если обращение с катушкой сильно зависит от повторной ручной регулировки, входная секция может создавать ненужные остановки, даже если выходное оборудование способно работать непрерывно.
В базовой производственной системе может использоваться декоилер, который подает полосу непосредственно на оборудование для кормления.
Более интегрированная линия может добавить устройства для загрузки катушек, автоматическое выравнивание головки, соединение полос или аккумулятор материала. эти функции особенно полезны, когда производителям необходимо уменьшить перерывы между катушками или более тесно координировать операции на входе и выходе.
Течение Джинболиды Линия по производству фотоэлектрических кронштейнов объединяет загрузку и хранение материалов с холодной штамповкой, сервоотслеживанием резки, разгрузки, точения и укладки.
Такая интеграция иллюстрирует важный принцип: автоматизация начинается с потока материала, а не только с профилегибочной машины.
Если формирователь валков неоднократно ожидает подготовки материала, увеличение скорости формования само по себе не улучшит ежедневную производительность.
Почему аккумулятор материалов может иметь значение
Аккумулятор или петлитель обеспечивает временное хранение полосы между этапами производства.
Его цель - помочь отделить время подготовки материала на входе от процесса формования на выходе. Например, если работа головки катушки требует короткого перерыва, хранимая полоса может помочь оборудованию на выходе продолжать работу в течение части этого периода.
Необходим ли аккумулятор, зависит от производственной стратегии.
Линия с умеренной производительностью, производящая относительно небольшие партии, может не нуждаться в той же конфигурации хранения материалов, что и система с большим объемом производства, предназначенная для длительных непрерывных циклов.
Поэтому решение должно основываться на ожидаемом рабочем ритме.
Оборудование следует добавлять, поскольку оно устраняет известное узкое место или поддерживает конкретную производственную цель, а не просто потому, что оно выглядит в полностью автоматизированной конфигурации линии.
Кормление соединяет перфорацию с формовкой
Как только полоса поступает в производственный процесс, подача становится критической.
Система подачи должна контролировать движение материала так, чтобы отверстия, прорези, длины резания и другие запрограммированные элементы возникали в заданных положениях.
Это особенно важно, когда профиль фотоэлектрической опоры содержит повторяющиеся рисунки отверстий.
Небольшое несоответствие позиционирования может повторяться на всей производственной партии, если последовательность подачи и штамповки не скоординирована должным образом.
Подача с сервоуправлением может быть полезна для профилей, требующих запрограммированной длины шага или нескольких мест расположения отверстий. Однако точное перемещение сервопривода само по себе не гарантирует правильную готовую скобу.
Полоса также должна оставаться правильно направляемой, пуансонная оснастка должна быть правильно выровнена, а последующая профилировка должна сохранять требуемую взаимосвязь между перфорированными элементами и готовым профилем.
Вот почему проверка должна быть сосредоточена на готовом компоненте, а не только на системе кормления.
Формирование рулонов является основой производства длинных профилей
Для С-каналов, U-каналов, солнечных рельсов, профилей стоечного типа и многих других длинных открытых секций профилирование валков обычно обеспечивает центральную производственную операцию.
Металлическая полоса проходит через последовательность роликовых станций Каждая станция вносит часть необходимой деформации до достижения готового сечения.
Процесс является непрерывным, что делает его пригодным для многократного производства длинномерных элементов конструкции.
Однако одна формовочная машина не может автоматически производить каждый фотоэлектрический профиль.
Конструкция ролика зависит от ширины, глубины, углов изгиба, обратных кромок, ребер, толщины материала, механических свойств и других геометрических особенностей.
С-канал с возвратными кромками может потребовать другого прогресса формирования по сравнению с базовым U-каналом. Специальная направляющая, содержащая усиливающие элементы, может потребовать другой стратегии оснастки.
Производители, оценивающие конкретные семейства профилей, могут сравнить Jinbolida С-канальная фотоэлектрическая машина для формования кронштейнов и U-канальная фотоэлектрическая машина для формирования кронштейнов в качестве примеров оборудования, сконфигурированного в различных поперечных сечениях.
Больше формирующих станций не означает автоматически лучшую машину
Количество станций иногда используется как простое сравнение оборудования, но само по себе это число дает ограниченную информацию.
Правильное количество станций профилирования зависит от того, как материал должен продвигаться от плоской полосы к готовой секции.
Относительно простой открытый профиль может потребовать меньшего количества стадий формования. более глубокий, губчатый, асимметричный или сильно усиленный участок может потребовать более постепенной последовательности формования.
Добавление станций без инженерной причины не улучшает качество продукции автоматически.
Аналогично, уменьшение количества станций просто для укорочения машины может привести к более агрессивной деформации между проходами.
Более полезный вопрос заключается в том, как была разработана формирующая последовательность для конкретного профиля.
Для индивидуальных проектов покупатели должны попросить поставщика машин оценить готовое поперечное сечение и объяснить, требуют ли какие-либо изгибы или особенности особого внимания при формовании.
Пробивание часто является скрытым узким местом
Многие профили для фотоэлектрических опор требуют отверстий и прорезей для сборки.
Эти функции могут быть простыми или чрезвычайно требовательными с точки зрения производства.
Опорная направляющая, содержащая два повторяющихся отверстия для полотна, может обеспечивать относительно эффективную обработку Другой профиль одинаковой длины может содержать круглые отверстия, удлиненные прорези, насечки и боковые отверстия в нескольких местах.
Второе изделие может потребовать гораздо больше времени штамповки, даже если его профилирующая секция практически идентична.
По этой причине практическая мощность фотоэлектрического вспомогательного оборудования часто зависит от цикла штамповки.
Посвященный оборудование для перфорации стоек солнечных фотоэлектрических панелей диапазон включает несколько конфигураций штамповки для различных требований к обработке.
Правильное количество штамповочных станций следует определять по чертежу отверстий, а не по предпочтению конкретной машины.
Одностанционная и многостанционная перфорация

Простые изделия можно эффективно обрабатывать с помощью относительно простого перфорирования.
По мере увеличения сложности отверстий может потребоваться выполнение нескольких операций в разных положениях или на разных поверхностях.
Многостанционное оборудование может разделить эти операции на выделенные позиции инструментов.
Например, Джинболиды Пробивочная машина девяти станций предназначен для многосторонней обработки С-образной стали и нескольких типов отверстий в пределах заданного рабочего диапазона.
Это не означает, что каждому заводу по производству солнечной энергии необходимо девять станций.
Урок заключается в том, что пробивное оборудование должно масштабироваться в зависимости от сложности продукта.
Если готовая опора требует только одного повторяющегося типа отверстий, чрезмерная инфраструктура штамповки не имеет практической ценности. если профиль содержит несколько групп отверстий на нескольких поверхностях, слишком простая конфигурация штамповки может создать узкое место в производстве.
Чертеж должен определять решение.
Предварительная штамповка или последующая штамповка меняют конструкцию линии
Место пробивки также меняет соотношение между секциями оборудования.
Предварительная штамповка создает отверстия, пока полоса плоская или до того, как произойдет большинство операций формования. Доступ к инструменту, как правило, проще, поскольку материал еще не стал трехмерным профилем.
Послепробивки обрабатывает готовый или почти готовый участок. это может быть полезно там, где положение отверстия должно более непосредственно ссылаться на конечную геометрию профиля.
Каждый метод имеет производственные компромиссы.
Предварительная штамповка может упростить штампы и позволить легко достичь нескольких положений на полосе, но последующее формование необходимо учитывать, когда отверстия лежат вблизи изгибов.
Послебойная обработка позволяет избежать некоторой последующей деформации, но требует инструментов, способных поддерживать готовое поперечное сечение и получать к нему доступ.
Подробный фотоэлектрическая машина для формования кренов кронштейна, предварительная штамповка и направляющая для последующей штамповки объясняет, как эти стратегии влияют на оснастку, точность и конфигурацию линий.
Для полного плана оборудования фотоэлектрической поддержки место штамповки должно быть определено до того, как окончательная компоновка машины будет заморожена.
Как следует сбалансировать штамповку и формовку
Предположим, что формирователь валков может обрабатывать материал быстрее, чем система пуансонов.
Вся производственная линия по-прежнему будет работать в соответствии с требованиями более медленной штамповки.
Увеличение скорости ролика не снимает этого ограничения.
Тот же принцип работает в обратном направлении Установка чрезвычайно быстрой системы штамповки дает ограниченную выгоду, если профиль не может быть сформирован или разрезан с сопоставимой скоростью.
Целью является сбалансированный потенциал.
Производители должны рассчитать цикл для реального продукта и определить, какой процесс становится ограничивающим.
Для каждого репрезентативного профиля запись:
- готовая длина;
- количество отверстий;
- количество ударов перфорацией;
- количество перфорированных поверхностей;
- цикл штамповки;
- скорость формирования;
- время резки;
- требование разгрузки.
Это дает более полезную картину производственной системы, чем независимое сравнение спецификаций оборудования.
Резка - это производственный процесс, а не только последний шаг
После формования профиль необходимо отделить на необходимой готовой длине.
Способ резания влияет как на качество продукции, так и на работу линии.
Конфигурация "стоп-к-отреза" приостанавливает движение материала во время цикла резки. Это может быть практично для многих продуктов, особенно там, где требуемый выход не оправдывает более сложную синхронизированную систему.
Устройство сервослежения или летающей резки может уменьшить перебои в непрерывном производстве, хотя механические требования и требования к управлению более сложны.
Джинболида Линия по производству фотоэлектрических кронштейнов в настоящее время интегрирует сервоотслеживание резки в более широкую конфигурацию линии вместе с формовкой и последующей обработкой.
Правильный метод резки зависит от геометрии профиля, длины готовой детали, требуемой производительности и требований к резке.
Поэтому производителям следует рассчитывать частоту резания на основе фактической длины продукта.
Линия, производящая короткие опоры, выполнит гораздо больше циклов резки на той же обработанной длине, чем линия, производящая длинные рельсы.
Инструмент для резки должен соответствовать профилю
Резка готового профиля требует надлежащей поддержки.
Простой открытый U-образный канал и С-образный профиль с глубокими губками не обязательно используют одну и ту же конструкцию режущей матрицы.
Инструменту необходимо отделить профиль, ограничивая при этом нежелательную деформацию вокруг разрезанного конца.
Это становится особенно важным для профилей, которые содержат сложные фланцы, кромки, ребра или поверхности с покрытием.
Если одна машина изготовит несколько существенно разных поперечных сечений, покупателям следует задаться вопросом, является ли режущий инструмент общим, регулируемым или замененным во время замены.
Этот вопрос иногда упускается из виду, когда покупатели сосредотачиваются в первую очередь на гибкости профилирования.
Машина может регулировать секцию ролика для нескольких размеров, при этом требуя разных режущих инструментов.
Разгрузка становится все более важной по мере увеличения объема производства
Готовая продукция должна покинуть зону резки достаточно быстро, чтобы следующий производственный цикл продолжился.
Для малообъемного производства операторы могут иметь возможность собирать и перемещать профили вручную.
По мере увеличения скорости линии, длины профиля или веса продукта ручную разгрузку становится все труднее координировать с восходящей машиной.
В результате могут возникнуть ненужные остановки.
Если линия неоднократно приостанавливается из-за того, что операторы не могут очистить зону разгрузки от готового материала, фактическое узкое место производства больше не формируется и не пробивается. Это погрузочно-разгрузочные работы.
Вот почему последующее оборудование заслуживает такого же внимания, как и сами обрабатывающие машины.
Правильно спроектированная система разгрузки переносит готовые профили от фрезы и создает пространство для последующих деталей без ненужного вмешательства в основной производственный цикл.
Когда автоматическое вращение полезно
Некоторые готовые профили поддержки необходимо переместить перед штабелированием.
Поворотный механизм может вращать или ориентировать изделие в соответствии с требуемым расположением штабелирования.
Это становится полезным, когда естественная ориентация выхода из линии формирования не подходит для стабильной укладки или когда профили необходимо встраивать определенным образом.
Как и в случае с каждой функцией автоматизации, ее следует оценивать по продукту.
Простой легкий профиль, с которым операторы могут легко обращаться, может не оправдать ту же систему поворота, что и длинная тяжелая опора, изготовленная непрерывно на больших объемах.
Вопрос должен быть в следующем
Устраняет ли автоматическое поворот повторяющееся ограничение на обработку или улучшает поток вниз по течению?
Если ответ положительный, он может стать частью производственного решения, а не дополнительной функцией, добавленной без четкой цели.
Автоматическая укладка может защитить пропускную способность линии
Укладку легко недооценить, поскольку она происходит после того, как профиль уже изготовлен.
Но производство не завершено, когда деталь покидает резак.
Готовые опоры все еще необходимо организовать для проверки, связывания, хранения или передачи.
Ручная укладка может стать все более трудоемкой по мере увеличения производительности линии.
Длинные профили могут потребовать нескольких работников для безопасного и последовательного управления. нерегулярная укладка также может создать ненужное движение продукта позже.
Автоматизированная система укладки может согласовывать размещение готового профиля с остальной частью линии.
The линия по производству фотоэлектрических кронштейнов в настоящее время представленная Jinbolida, объединяет точную разгрузку, перемещение материалов, токарную обработку и укладку в последовательность последующего производства.
Это полезный пример того, почему при первоначальном проектировании линии следует учитывать обработку готовой продукции, а не добавлять ее только после того, как завод обнаружит, что ручная обработка ограничивает производительность.
Всегда ли необходим автоматический штабелер?
Нет.
Уровень автоматизации должен отражать условия производства.
Завод, производящий умеренные количества относительно коротких или легких профилей, может эффективно работать с ручным сбором или простым биением стола.
Завод с высокой производительностью, постоянно производящий длинные опоры, может столкнуться с совершенно другими требованиями к управляемости.
Автоматическая укладка становится более привлекательной, когда
- выход линии высокий;
- профили длинные;
- с деталями сложно обращаться вручную;
- доступность рабочей силы ограничена;
- производство работает непрерывно в течение длительного периода времени;
- важна последовательная организация пакета;
- ручная разгрузка уже приводит к остановке машины.
Таким образом, правильное решение по автоматизации основано на устранении узких мест.
Не каждый ручной процесс нужно автоматизировать, но пристального внимания заслуживает ручной процесс, многократно останавливающий всю линейку.
Вспомогательное оборудование соединяет основные машины
Некоторые из крупнейших улучшений производительности происходят за пределами машин первичной формовки и штамповки.
Катушечные тележки, аккумуляторы материалов, конвейеры, системы загрузки, передаточное оборудование, поворотные устройства, системы укладки и другие вспомогательные машины могут уменьшить ненужное ручное перемещение.
Джинболида группирует эти вспомогательные системы под вспомогательное оборудование формовочной машины.
Ценность вспомогательного оборудования зависит от того, как оно вписывается в полный процесс.
Добавление автоматизации в какой-то момент без учета следующего этапа может просто устранить узкое место.
Например, автоматическая разгрузка дает ограниченную выгоду, если продукты затем накапливаются в точке ручного контроля, которая не успевает за ними.
Поэтому весь путь материала следует оценивать от хранения рулонов до хранения готовой продукции.
Как найти настоящее узкое место производства
Перед закупкой дополнительного оборудования производители должны определить, какой процесс ограничивает фактическое производство.
Во многих местах может появиться узкое место:
- загрузка катушки;
- кормление;
- пробивание;
- формирование;
- резка;
- разгрузка;
- штабелирование;
- смена профиля;
- настройка инструмента;
- инспекция;
- материальное движение.
Максимальная отдача линии ограничена самой медленной необходимой работой.
Предположим, что формовка может поддерживать более высокую скорость, но штамповка требует повторных остановок. Добавление более быстрого формирователя валков может не увеличить готовую производительность.
Если штамповка и формовка работают эффективно, но рабочие останавливают линию каждые несколько минут, чтобы удалить продукцию, разгрузка заслуживает внимания.
Если линия работает хорошо во время производства, но тратит большую часть каждой смены на смену инструментов, переход может стать более важной проблемой производительности.
Правильное улучшение зависит от измерения.
Максимальная скорость линии не является практической пропускной способностью
Распространенной ошибкой покупки является рассмотрение максимальной скорости формования как мощности завода.
Линия может иметь рейтинг в метрах в минуту, но заводам часто необходимо знать количество штук в час, тонны в смену или ежемесячную производительность.
Эти значения зависят от готового продукта.
Длинный профиль, содержащий несколько отверстий, может обеспечить относительно непрерывную работу. Короткий компонент с плотной штамповкой может потребовать гораздо большего количества перерывов.
Практическая производительность также включает потери времени на замену катушки, замену, проверку, техническое обслуживание и обычные остановки производства.
Подробная методология в Как рассчитать мощность производственной линии солнечных кронштейнов может быть использовано дл преобразовани скорости на уровне машины в более реалистичную модель завод-вывод.
Для сравнения оборудования поставщики в идеале должны рассчитывать выпуск продукции, используя один и тот же репрезентативный чертеж.
Это обеспечивает гораздо лучшее сравнение, чем размещение двух цифр максимальной скорости рядом.
Как сопоставить емкость оборудования через линию
Каждый раздел оборудования следует оценивать по процессу непосредственно до и после него.
Если система подачи поддерживает требуемый цикл штамповки, проверьте, может ли секция штамповки соответствовать формовке.
Если формование позволяет поддерживать целевую скорость, убедитесь, что резка может работать без чрезмерных перерывов.
Если резка соответствует требованию, проверьте, могут ли разгрузка и укладка очистить готовые изделия достаточно быстро.
Упрощенный обзор линейного баланса может выглядеть следующим образом
| Процесс | Вопрос мощности | Возможный сигнал узкого места |
| Кормление | Может ли материал вовремя достичь каждой запрограммированной позиции? | Пунш ждет корма |
| Штамповка | Могут ли все необходимые отверстия быть завершены в рамках целевого цикла? | Формирование ждет пробивки |
| Формирование | Может ли геометрия профиля оставаться стабильной при целевой скорости? | Качество падает по мере увеличения скорости |
| Резка | Можно ли вовремя разделить каждую готовую длину? | Линия неоднократно останавливается у фрезы |
| Разгрузка | Могут ли изделия непрерывно покидать зону резки? | Готовые профили накапливаются |
| Штабелирование | Могут ли детали быть организованы по скорости линейного вывода? | Операторы останавливают производство для очистки материала |
Этот вид анализа превращает автоматизацию из списка функций в решение по проектированию производства.
Специальное оборудование против интегрированной производственной линии
Фабрики обычно имеют два широких подхода.
Первый заключается в том, чтобы эксплуатировать несколько независимых машин. перфорация может происходить в одной области, профилирование - в другой, а готовые детали могут перемещаться вручную между операциями.
Второй - интегрировать несколько процессов в одну согласованную производственную линию.
Независимое оборудование может обеспечить гибкость, особенно для небольших объемов нестандартной продукции или заводов, которые уже владеют подходящим оборудованием.
Интеграция может сократить промежуточное обращение и более тесно координировать процесс, когда объем производства и стабильность продукции оправдывают это.
Правильный выбор зависит от ассортимента продукции.
Завод, производящий один крупносерийный профиль фотоэлектрической поддержки, может получить значительную выгоду от интегрированной линии.
Контрактный производитель, производящий множество небольших партий, мог бы по-разному оценивать независимое оборудование.
Ни одну из конфигураций не следует выбирать просто потому, что она кажется более автоматизированной.
Решение должно соответствовать реальным производственным требованиям.
Когда интегрированная линия по производству фотоэлектрических кронштейнов имеет смысл

Интеграция становится привлекательной, когда вместе возникают несколько условий.
Продукт имеет стабильный спрос, этапы производства повторяются, объем производства значителен, и завод хочет сократить промежуточную обработку между отдельными процессами.
В этой среде соединительная подача, формование, резка, разгрузка и укладка могут создать более непрерывный производственный поток.
Джинболида Линия по производству фотоэлектрических кронштейнов в настоящее время он настроен на интегрированную загрузку и хранение, C/U-образную форму холодной гибки, сервоотслеживающую резку, прецизионную разгрузку, токарную обработку и укладку.
Для производителей, планирующих физическое расположение этих процессов, Солнечная поддержка Кронштейн Формируя Машину Линия Линия направляющая идет дальше в заводские помещения, поток материалов, доступ к техническому обслуживанию, инженерные коммуникации, штамповку, формование, резку и последующую обработку.
Выбор оборудования и планировку завода следует рассматривать вместе, поскольку эффективная машина все еще может работать плохо, когда окружающий поток материала плохо организован.
Когда отдельное пробивное оборудование более практично
Не каждое требование к пробивке должно быть установлено в ряд.
Завод может производить несколько профилей с существенно разными рисунками отверстий. Интеграция каждой возможной конфигурации пуансона в одну линию формования может усложнить оснастку и сделать переходы неэффективными.
Раздельная штамповка может быть полезна, когда
- продукты требуют очень разной компоновки отверстий;
- несколько семейств профилей имеют одну формирующую линию;
- компоненты разъема обрабатываются независимо;
- пробивная способность должна работать отдельно от формования;
- небольшие пользовательские партии встречаются часто.
Посвященный оборудование для перфорации стоек солнечных фотоэлектрических панелей таким образом, диапазон может действовать как отдельная часть матрицы оборудования, а не только как встроенный аксессуар.
Решение должно основываться на потоке материалов и ассортименте продукции.
Разделение процессов обеспечивает дополнительную обработку, но также может повысить гибкость.
Компоненты разъема нуждаются в собственной производственной логике
Фотоэлектрическая опорная система включает в себя более длинных структурных рельсов.
Короткие соединители, соединительные детали и связанные с ними компоненты могут потребовать штамповки, резки и формования в компактных циклах.
Эти детали не должны автоматически направляться через линию профилирования длинного профиля.
The Машина для пробивки соединителей для солнечных фотоэлектрических кронштейнов представляет собой другую стратегию оборудования, ориентированную на короткие компоненты фотоэлектрических соединений.
Производство разъемов может позволить основной линии профилирования рулонов продолжать производство длинных конструкционных профилей без повторяющихся перерывов для совершенно разных продуктов.
Это также делает планирование мощностей более точным.
Длинные профили можно оценить в метрах в минуту и штуках за смену, тогда как оборудование с короткими разъемами можно оценить в первую очередь в зависимости от времени цикла или частей в час.
Переход на продукцию должен быть включен в планирование оборудования
Фабрики фотоэлектрической поддержки часто производят более одной спецификации.
Машина может переключаться между размерами C-каналов, размерами U-каналов, различными схемами отверстий или несколькими продуктами, предназначенными для конкретного клиента.
Каждое изменение может отнимать время производства.
В зависимости от оборудования замена может включать регулировку ролика, регулировку направляющей, замену штамповки, замену режущего инструмента, выбор рецептуры ПЛК и проверку первой детали.
Таким образом, технически гибкая машина может стать неэффективной в эксплуатации, если переключения происходят часто и сложно.
Покупателям следует спросить, как именно осуществляется запланированная смена продукта.
Какие настройки меняются автоматически? Какие настройки выполняются вручную? какой инструмент заменяется? Как упоминается новая позиция? Какие размеры необходимо проверить перед полным возобновлением производства?
Эта информация необходима, когда размеры партий невелики.
Оборудование C-каналов и U-каналов следует оценивать отдельно
Профили C-каналов и U-каналов принадлежат к родственным семействам фотоэлектрических опор, но их требования к инструментам могут различаться.
Существующий Солнечная машина для формирования крена монтажного кронштейна C и U профилей руководство объясняет, как геометрия профиля влияет на выбор машины.
С точки зрения интеграции оборудования важный вопрос заключается в том, смогут ли запланированные продукты разделить достаточное количество производственной линии, чтобы сделать переход практичным.
Близкородственные размеры могут подойти для регулируемой системы.
Существенно разные профили могут потребовать сменных роликов или независимых линий.
Производитель с одним доминирующим продуктом C-канала и меньшим диапазоном U-каналов может принять решение, отличное от решения производителя, годовой объем производства которого равномерно распределен по обоим семействам.
Поэтому объем продукции следует рассматривать вместе с технической осуществимостью.
Как автоматизация меняет требования к труду
Автоматизация не просто заменяет отдельные ручные действия, Ее большей ценностью может быть координация нескольких производственных этапов.
Если подача, штамповка, формование, резка, разгрузка и укладка связаны одной и той же последовательностью производства, операторы тратят меньше времени на многократное перемещение полуфабриката между машинами.
Однако автоматизированные системы по-прежнему требуют от операторов настройки, мониторинга, проверки, замены инструментов, технического обслуживания и управления производством.
Правильная модель укомплектования персоналом зависит от конфигурации линии и заводских процедур.
Выбор оборудования должен поэтому избегать нереалистичных предположений, что “automatic” означает “unattended.”
Более полезный вопрос заключается в том, какие повторяющиеся операции сегодня потребляют рабочую силу и может ли автоматизация устранить эти конкретные ограничения, не создавая ненужной сложности.
Управление ПЛК должно координировать процесс
Система управления соединяет несколько операций машины.
В зависимости от конфигурации оборудования запрограммированная информация может включать в себя длину готовой детали, положение штамповки, количество партии, команды резки и рецепты продуктов.
Это становится особенно полезным, когда завод неоднократно производит установленные спецификации.
Операторы могут выбрать проверенный рецепт вместо того, чтобы каждый раз вводить каждое значение вручную.
Однако цифровое управление не заменяет механическую настройку.
Если необходимо изменить положение роликов, штампов, направляющих или режущих инструментов, физическую машину все равно необходимо правильно настроить.
Таким образом, надежное производство сочетает в себе повторяемость системы управления со стандартизированной механической заменой и контролем первой части.
Производственные данные могут поддержать анализ узких мест
Более совершенные производственные системы могут регистрировать производственные показатели, состояние оборудования, энергопотребление, сигналы тревоги или другую рабочую информацию.
Главное преимущество - видимость.
Если завод знает, сколько запланированного времени теряется из-за остановок, смены катушек, настройки инструмента или последующей обработки, будущее улучшение становится более целенаправленным.
Без производственных данных операторы могут предположить, что формовочная машина должна работать быстрее, когда реальные потери происходят в другом месте.
Таким образом, информация о цифровом производстве наиболее ценна, когда она поддерживает конкретное оперативное решение.
Сбор данных ради самих себя дает ограниченную ценность.
Завод должен определить, какие показатели полезны для планирования производства, технического обслуживания, качества и улучшения мощности.
Контроль качества должен быть встроен в производственный поток
Проверку не следует рассматривать только как деятельность, выполняемую после завершения всей партии.
Критические размеры следует проверять в соответствующих точках производства.
Для фотоэлектрических опорных профилей проверка может включать размеры поперечного сечения, геометрию фланца, прямолинейность, скручивание, расстояние между отверстиями, положение паза, длину разреза, состояние конца и качество видимой поверхности.
Какие размеры заслуживают наибольшего внимания, зависит от утвержденного чертежа компонента.
Особенности, определяющие сборку или взаимодействие с другими компонентами стеллажа, обычно более важны, чем размеры, которые мало влияют на функцию.
После замены продукта первый готовый компонент следует проверить, прежде чем линия вернется к производству полной партии.
Это предотвращает образование большого количества несоответствующего материала при неправильной настройке.
Материал с покрытием требует ухода на протяжении всей линии
Министерство энергетики отмечает, что в наземной фотоэлектрической стойке обычно используется сталь с защитными покрытиями или гальванизацией. Поэтому производственной линии необходимо обрабатывать указанную поверхность без ненужных повреждений.
Обработку поверхности следует рассматривать на нескольких этапах.
Ролики и направляющие должны оставаться чистыми. Пробивка лома не должна загрязнять путь материала. оборудование для резки и разгрузки должно избегать ненужных царапин. Готовые профили не должны чрезмерно растираться во время передачи и штабелирования.
Повреждение поверхности не может изменить размеры профиля, но может снизить качество готовой продукции и привести к дополнительному контролю или доработке.
Поэтому полный план оборудования для фотоэлектрической поддержки должен включать процедуры погрузочно-разгрузочных работ и технического обслуживания наряду со спецификациями машин.
Заводская планировка может ограничить хорошее оборудование
Производственному оборудованию необходимо пространство для работы.
Планировка линии должна включать в себя нечто большее, чем физические размеры машин.
Может потребоваться место для хранения катушек, погрузочного оборудования, хранения инструментов, технического обслуживания, электрических шкафов, гидравлических систем, доступа оператора, проверки качества, вилочных погрузчиков, кранов, укладки готовой продукции и будущего расширения.
Длинные опорные профили также требуют достаточного пространства после резки.
Машина, установленная слишком близко к стене, может стать трудно обслуживаемой. область разгрузки, которая пересекает маршрут вилочного погрузчика, может создать ненужные проблемы с погрузочно-разгрузочными работами.
По этой причине солнечная опорная скоба формируя схему линии машины следует пересмотреть до установки оборудования, а не после того, как отдельные машины уже установлены.
Материал должен логически перемещаться по заводу от необработанной катушки к готовой опоре.
Как решить, какие разделы следует автоматизировать
Приоритеты автоматизации должны соответствовать реальным узким местам.
Полезный порядок анализа:
Во-первых, определите, какие операции часто останавливают производство.
Во-вторых, рассчитайте, сколько запланированного времени производства потребляют эти остановки.
В-третьих, определите, является ли причиной объем машины, ручное обращение, настройка, проверка или другой процесс.
В-четвертых, оцените, действительно ли автоматизация устраняет ограничения.
Например, автоматический укладчик может обеспечить значительную ценность, когда ручной сбор неоднократно останавливает быструю производственную линию.
Тот же укладчик может обеспечить небольшую отдачу от линии малого объема, которая тратит большую часть своего времени на смену продуктов.
Аналогично, добавление большего количества перфорационных станций полезно только в том случае, если сложность перфорации ограничивает выходной сигнал.
Поэтому автоматизация должна быть целенаправленной, а не декоративной.
Создание базовой и автоматизированной производственной линии поддержки фотоэлектрических систем
Производители могут сравнивать производственные конфигурации в соответствии с их реальной рабочей моделью.
| Конфигурация | Базовая линия | Больше автоматизированной линии |
| Загрузка катушки | Ручной/полупомощный | Интегрированная загрузка |
| Непрерывность катушки | Обычная смена катушки | Возможно соединение головки и хранение полосы |
| Кормление | Стандартное кормление | Сервокоординированное кормление |
| Штамповка | Базовый встроенный или отдельный | Многостанционная/интегрированная штамповка |
| Формирование | Формирование рулона | Формование валков с скоординированным управлением |
| Резка | Возможна остановка | Сервоотслеживание или синхронизированная резка |
| Разгрузка | Таблица ручного/выбега | Автоматическая разгрузка |
| Поворот | Руководство | Автоматический поворот там, где это необходимо |
| Штабелирование | Руководство | Автоматическая укладка |
| Данные производства | Основная информация о машине | Комплексный мониторинг производства |
| Лучше всего подходит для | Умеренный выпуск, простые продукты | Многотомное повторяющееся производство |
Автоматизированная линия не является автоматически лучше.
Правильная конфигурация зависит от объема, разнообразия продукции, модели труда, площади помещений, капитальной стратегии и планов будущего расширения.
Какую информацию следует включить в запрос предложений?
Полезный запрос предложений дает поставщику оборудования достаточно информации для разработки всего процесса.
| РФК Предмет | Информация, которую необходимо предоставить | Почему это важно |
| Рисунки профиля | Полные готовые сечения | Определяет рулонную оснастку |
| Рисунки отверстий | Тип отверстия, положение и расстояние | Определяет пробивку |
| Материал | Сорт и покрытие | Влияет на формирующее поведение |
| Толщина | Диапазон для каждого профиля | Влияет на загрузку машины |
| Спецификации катушки | Ширина и максимальная масса катушки | Определяет подачу и удаление масла |
| Длина продукта | Мин/макс/общая длина | Определяет цикл резания |
| Смесь продуктов | Процент по профилю | Поддерживает линейную стратегию |
| Размер партии | Типичное количество прогона | Определяет влияние перехода |
| Необходимый выход | Штук или тонн за смену/месяц | Поддерживает планирование потенциала |
| Критические размеры | Требования к чертежу | Определяет контроль качества |
| Заводское пространство | Доступные размеры | Определяет макет |
| Коммунальные услуги | Требования к электротехнике и электростанциям | Поддерживает установку |
| Цель автоматизации | Необходимые функции обработки материалов | Определяет вспомогательное оборудование |
| Будущие продукты | Планируемое расширение профиля | Поддерживает масштабируемость |
Особенно полезно предоставить несколько репрезентативных чертежей.
Поставщик должен увидеть наиболее распространенный продукт, наиболее сложную схему штамповки, самый толстый материал и профили, которые, скорее всего, потребуют частой замены.
Как сравнить два предложения по оборудованию для фотоэлектрической поддержки
Для сравнения оборудования следует использовать одни и те же предположения о продукте.
Отправьте обоим поставщикам идентичные профильные чертежи, материалы, узоры отверстий, длину и производственные цели.
Затем сравнивают предложенный процесс.
Как загружается материал Где выполняется штамповка Сколько станций используется Как формируется профиль Какой метод резки предлагается Как готовая деталь сходит с линии? штабелирование ручное или автоматическое Что меняется при изменении изделия Какая операция ограничивает практический вывод?
Это обеспечивает гораздо более четкое сравнение, чем индивидуальный анализ максимальной скорости, мощности двигателя или длины машины.
Попросите поставщиков изложить производственные предположения, лежащие в основе их требований по выпуску продукции.
Показатель емкости без чертежа изделия, рисунка отверстий, готовой длины и рабочего состояния обеспечивает ограниченную планировочную ценность.
Заводское приемное тестирование должно охватывать всю линию
Приемочные испытания на заводе должны проверять интегрированный производственный процесс.
Там, где это практически возможно, при тестировании следует использовать репрезентативный материал и согласованный чертеж фотоэлектрической опоры.
Линия должна демонстрировать подачу, штамповку, где это применимо, профилирование, резку, разгрузку, контроль и другую включенную автоматизацию.
Готовую продукцию затем следует проверять на соответствие согласованным требованиям.
Если автоматическое точение и штабелирование являются частью приобретенной линии, эти системы также должны работать во время испытания.
Цель состоит не просто в том, чтобы доказать, что каждая отдельная машина может работать.
Это демонстрация того, что оборудование работает вместе как указанная производственная система.
For multi-profile equipment, the acceptance plan should also define whether one or more product changeovers need to be demonstrated.
Распространенные ошибки при планировании фотоэлектрического вспомогательного оборудования
One common mistake is purchasing the roll forming machine before finalizing the hole pattern. Punching can substantially change the required equipment and production cycle.
Another is comparing machines by maximum forming speed while ignoring cutting, punching, unloading, and stacking.
A third mistake is attempting to process every support and connector component on one line. Long rails and short connection parts may require different manufacturing methods.
Factories can also underestimate material handling. A fast production line can still experience frequent stops when operators cannot remove or stack finished profiles quickly enough.
Another common issue is excessive flexibility. A machine may technically produce many specifications, but frequent long changeovers can reduce practical factory output.
Finally, automation is sometimes selected before the factory has identified its actual bottlenecks.
The more reliable sequence is product definition first, process design second, automation level third.
Как настроить правильную систему фотоэлектрического вспомогательного оборудования
Begin with the product portfolio.
Group long C-channel, U-channel, rails, customized profiles, and connector components according to their manufacturing process.
Determine which products represent the greatest production volume.
Next, define the punching complexity for each profile. Decide whether punching is best integrated before forming, after forming, or handled separately.
Then select the forming strategy.
High-volume stable profiles may justify dedicated tooling. Related profile sizes may benefit from adjustment. Significantly different cross-sections may require interchangeable rollers or separate lines.
Calculate output from the complete production cycle.
Do not stop at meters per minute.
Finally, evaluate coil handling, unloading, turning, stacking, tooling storage, inspection, maintenance access, and factory expansion.
This method produces a photovoltaic support equipment system designed around manufacturing requirements rather than around a list of machine features.
Заключение
Photovoltaic support equipment works best when forming, punching, cutting, unloading, and stacking are treated as parts of one manufacturing system.
Roll forming creates the structural profile, but it does not determine factory performance by itself. Punching can control the production cycle when hole patterns are complex. Cutting frequency changes with product length. Manual unloading can restrict high-speed lines, while changeover can reduce effective output in factories producing many specifications.
The correct level of automation therefore depends on the actual product and production model.
Manufacturers should begin with complete drawings, material specifications, hole layouts, batch sizes, monthly production targets, and expected product mix. These inputs provide the basis for deciding which operations should be integrated, which should remain separate, and where automated handling can create measurable value.
For projects requiring a more integrated configuration, Jinbolida’s Линия по производству фотоэлектрических кронштейнов combines material loading, cold-bending forming, cutting, unloading, turning, and stacking, while the broader range of photovoltaic support manufacturing equipment includes dedicated forming, punching, connector-processing, and auxiliary equipment for different production requirements.
Часто задаваемые вопросы
Какое оборудование необходимо для изготовления фотоэлектрических опор?
A typical production system can include a decoiler, feeding equipment, punching system, roll forming machine, cutting equipment, unloading system, and PLC control. Higher-automation lines may also use strip storage, automatic turning, stacking, and production-data functions. The exact equipment depends on the support profile and hole pattern.
Обычно ли штамповка интегрирована с формованием опорных фотоэлектрических валков?
It can be integrated or operated separately. Inline punching can provide an efficient continuous workflow for stable high-volume products, while separate punching may offer greater flexibility for multiple profiles or complex hole patterns. The choice should be based on the actual finished drawings and production mix.
Необходима ли автоматическая укладка штабеля для производственной линии фотоэлектрических кронштей
Not for every factory. Manual stacking can remain practical for moderate output and manageable products. Automatic stacking becomes more valuable when profiles are long, line output is high, labor-intensive handling repeatedly interrupts production, or organized continuous downstream flow is required.
Что обычно является узким местом в производстве фотоэлектрических опор?
There is no universal bottleneck. Depending on the product, capacity may be limited by punching, cutting, profile changeover, coil replacement, unloading, stacking, inspection, or material handling. The correct approach is to measure the full production cycle before deciding which machine or automation section needs improvement.
Как выбрать фотоэлектрическое вспомогательное оборудование для нового завода?
Start with finished product drawings, material specifications, hole patterns, product lengths, expected batch quantities, product mix, and required output. Use this information to determine forming, punching, cutting, and handling requirements, then design the automation level and factory layout around the complete production process.
 Russian
 English
 Arabic
 Spanish
 French